ガイド / 等級と仕様
広葉樹の人工乾燥を解説: 乾燥スケジュール、ケースハードニング、割れ
2026年11月12日
乾燥炉は、木材から水分を取り除くだけではありません。水分が抜ける速さを制御しており、その速さが、平らで安定した板が届くか、最初の縦挽きでカップ状に反り、割れ、動く積み荷が届くかを決めます。人工乾燥した広葉樹材を買うなら、集計表に印字された含水率の数字と同じくらい、その背後にあるスケジュールが重要です。
このガイドでは、乾燥スケジュールの仕組み、急ぐと何が悪くなるか、乾燥炉を訪問しなくてもバイヤーがサプライヤーの乾燥を判断できる質問を説明します。ここにある数値は一般的なものです。乾燥炉、樹種、荷ごとに挙動が異なるため、契約を定めるためではなく、より良い質問をするために使ってください。
乾燥スケジュールの正体
乾燥スケジュールは、乾燥運転中の空気の温度と湿度を段階的に定めた計画です。ほとんどのスケジュールは、2つの測定値で書かれています。
- 乾球温度。 乾燥炉内の通常の気温。
- 湿球温度。 湿らせた芯を巻いた温度計の読み。湿球と乾球の差から、空気の湿り具合、つまり空気が木材をどれだけ強く引っ張るかがわかります。
木材が乾くにつれ、操作者は温度を上げ、2つの測定値の差を広げます。運転の初期は、空気が暖かく湿っているので、表面の水分はゆっくり均一に抜けます。その後は、木材がそれに耐えられるようになるため、空気が熱く乾燥していきます。
米国のForest Products Laboratoryは、樹種と厚さ別の基準スケジュールを公表しています。多くの製材所は、それを出発点にして、自社の乾燥炉に合わせて調整しています。ホワイトオークやヒッコリーのような硬く密度の高い樹種には、ポプラやソフトメープルよりも穏やかなスケジュールを使います。厚い材には、薄い材より穏やかなスケジュールを使います。水分が2 inの板から出るには、1 inの板よりはるかに時間がかかるためです。
乾燥にかかる時間
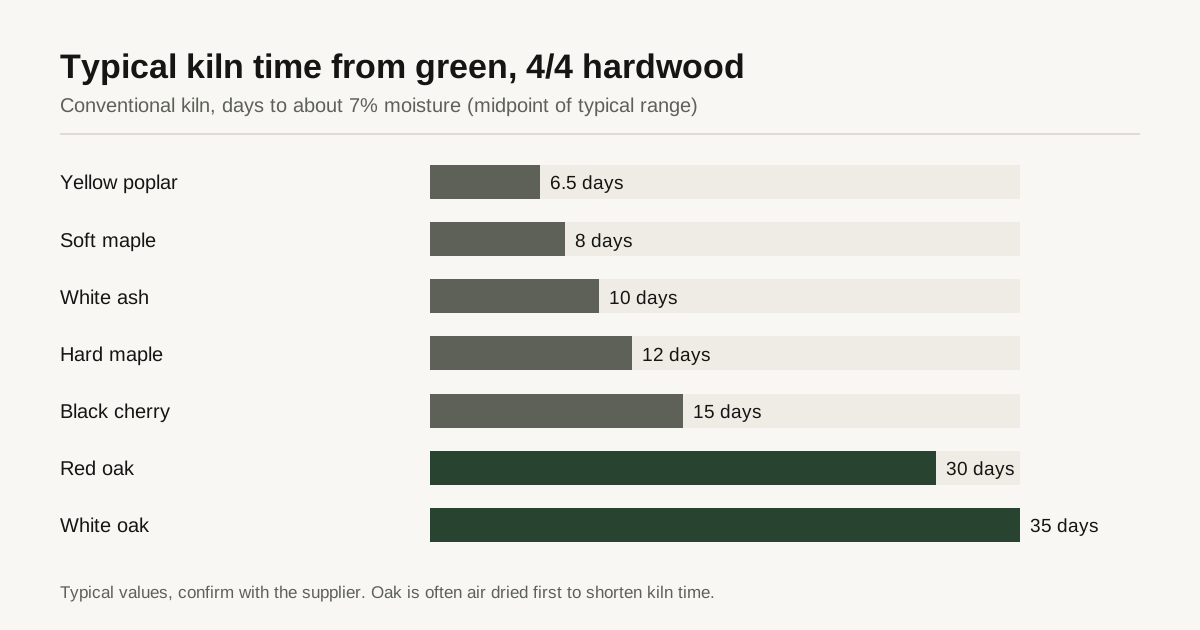
乾燥時間は、樹種、厚さ、初期の含水率、そして木材を先に天然乾燥させたかどうかで決まります。以下の一般的な範囲は、従来型の乾燥炉でグリーン材から約7%まで乾燥させる場合のものです。
| 樹種と厚さ | グリーン材からの一般的な乾燥時間 | 備考 |
|---|---|---|
| イエローポプラ、4/4 | 5ã8日 | 速いが、心材の湿ったポケットが残ることがある |
| ソフトメープル、4/4 | 6ã10日 | 変色を抑えるため温度は穏やかに |
| ホワイトアッシュ、4/4 | 8ã12日 | 乾燥しやすく、損傷は少ない |
| ハードメープル、4/4 | 10ã14日 | 適度な温度が白い色を守る |
| ブラックチェリー、4/4 | 12ã18日 | ガムポケットとある程度の割れが出やすい |
| レッドオーク、4/4 | 25ã35日 | 表面割れと木口割れを避けるため、遅く穏やかに |
| ホワイトオーク、4/4 | 30ã40日 | 割れと潰れが出やすく、先に天然乾燥することが多い |
| レッドオーク、8/4 | 45ã70日 | 厚さにより乾燥が大きく長引く |
多くの製材所は、オークを数か月かけて天然乾燥させて、含水率を約20〜25%にしてから、乾燥炉で仕上げます。これでエネルギーを節約でき、割れのリスクが下がります。サプライヤーが「人工乾燥」と言った場合は、木材を先に天然乾燥させたかを尋ねることができます。どちらの方法も間違いではありませんが、その答えから、製材所のやり方がわかります。
水分の動き: なぜ速度が損傷を招くのか
木材は外側から内側へ乾きます。表面の水分が先に抜け、内部の水分が外へ移動して補います。内部が補給できる速さよりも表面が速く乾くと、芯がまだ膨らんでいるうちに表面が収縮します。このミスマッチが、ほとんどの乾燥欠点の根本です。
表面割れ。 板の面に木目に沿って入る小さな亀裂で、表面が早く乾いて収縮することで起こります。運転の後半で閉じることが多いものの、弱い線を残します。割れは、オークと厚い板で最も多く見られます。
木口割れ。 板の端に入る亀裂で、水分が木目に沿って最も速く抜ける場所です。製材所は、貴重な材の木口にワックスや塗料を塗って、これを遅らせます。数インチの木口割れは通常切り落としますが、深く入った長い割れは木材を無駄にします。
ハニカム。 板の内部にできる、表面からは見えない亀裂です。運転の後半に、芯に強い引張がかかりすぎると形成されます。板を縦挽きしたり鉋がけしたりしたときに見つかります。ハニカムは、板が外見上は問題なく見えるため、深刻な欠点です。
潰れ(コラプス)。 水分が抜ける際に細胞が潰れ、洗濯板のような表面になる現象です。ホワイトオークや、他の乾燥の遅い樹種が、湿っている間に高温で乾燥されたときに典型的に起こります。潰れは、部分的にしか回復できないことが多くあります。
反り。 カップ、弓なり、曲がり、ねじれです。不均一な乾燥や、桟の間隔が不揃い、または広すぎるなど、積み方が悪いことから生じます。
ケースハードニング: 隠れた応力
ケースハードニングは、バイヤーが知らないうちに最もよく遭遇する欠点です。芯がまだ湿っているうちに、表面が引き伸ばされた状態で乾いて固まると、後で芯が収縮して、外側のケースを圧縮するように引っ張ります。その結果、外層が圧縮され、芯に引張がかかった板になります。
通常、見た目ではわかりません。板を縦挽きしたとき、2つに分かれた半分が互いに向かって、または離れるように反り、鋸の刃を挟んだり、フェンスから跳ねたりすることで気づきます。縦挽きの前は平らだった板が、挽いた後は2枚の湾曲した材になります。
ケースハードニングが特に問題になるのは、次のような場合です。
- ストレートライン・リップやギャングリップで、板をより狭いストリップに切る場合
- 厚い材を、より薄い板にリソーする場合
- 片面だけに断面を切り出すような、不均一な加工をする部品
- 長くて細い部品。わずかな動きでもはっきり現れます
プロング試験
標準的な確認方法はプロング試験で、フォーク試験とも呼ばれます。
- 板の木口から少なくとも12 in離れた位置で、幅約1 inの薄片を板の幅方向に切り出します。
- 木目に沿った鋸の切り込みで、薄片を、片側でつながった2、3本のプロングを持つフォーク状に切ります。
- プロングをしばらく置いて、観察します。
プロングが内側に曲がれば、ケースハードニングを示します。外側に曲がれば、木材がコンディショニングされすぎたことを示します。まっすぐなら、応力が解消されています。品質を重視する製材所は、各チャージから数枚の板を試験しており、納品された木材にも同じ試験ができます。
コンディショニングと均等化
乾燥運転の最後に、良い操作者は、均等化とコンディショニングを行います。均等化は、荷の中で最も湿った板と最も乾いた板を、同じ含水率にします。コンディショニングは、応力除去とも呼ばれ、終盤に乾燥炉内の湿度を上げることで、全体の水分を大きく増やさずに、表面を緩められる程度に再び湿らせます。この工程は、運転に1、2日を加えることがあり、急いでいる製材所がこれを省略することがあるのは、そのためです。
工場で、縁はぎパネル、階段部品、ストレートライン・リップのブランクのために木材を縦挽きするなら、コンディショニングについて書面で尋ねる価値があります。ストレートライン・リップとギャングリップの縁の選択肢のガイドでは、リップソーで応力が最も重要になる理由を示しています。
最終含水率の指定
北米とヨーロッパの大部分での室内用途では、通常の目標は含水率6〜8%です。フローリング工場は、わずかに狭い範囲を求めることが多く、湿度の高い気候の仕向地向けに、8〜10%で出荷する輸出業者もいます。
RFQには、次の3点を書いてください。
- 目標の範囲。 たとえば、平均6〜8%。
- 板1枚ごとの上限。 たとえば、9%を超える測定値がないこと。
- 方法。 たとえば、サプライヤーが、校正した水分計で、リフトごとに決まった枚数の板を確認すること。
ばらつきなしの単一の平均値は、湿った板を隠してしまいます。平均7%のリフトにも、12%の板が数枚含まれていることがあり、そうした板が、加工後に動く板です。水分計、ピン式とピンレス式のガイドで、納品物をご自身で確認する方法を取り上げています。
乾燥後の保管
人工乾燥した板は、放っておいても乾いたままではありません。屋外や湿った小屋で保管した木材は、数週間以内に水分を再び吸います。乾燥した木材を閉じた建物に保管しているか、出荷までどのくらい待たせるかを尋ねてください。リフトがトラック輸送やコンテナ積込みの間、包装またはカバーされているかも確認してください。よく乾燥した荷でも、長く濡れた輸送の後には、湿って届くことがあるためです。
サプライヤーに尋ねる質問
乾燥スケジュールの細部をすべて理解しなくても、サプライヤーの乾燥を判断できます。次の質問で、丁寧な製材所と、そうでない製材所を見分けるには十分です。
- 木材は先に天然乾燥させましたか。それとも、グリーン材から乾燥炉で乾燥させましたか。
- 均等化とコンディショニングの工程を行っていますか。
- プロング試験で応力を確認していますか。1チャージあたり何枚の板で行っていますか。
- どの含水率の範囲で出荷し、どう確認していますか。
- 乾燥した木材は、出荷前にどのように保管、包装されていますか。
- このロットのプロング試験と水分計の測定値の写真を送ってもらえますか。
すぐに、数値付きで返ってくる回答は、意図して乾燥している製材所を示すことが多くあります。「乾いています」「きちんと乾燥させています」のような曖昧な回答からは、ほとんど何もわかりません。
RFQ用の簡単なチェックリスト
- 樹種、等級、クォーターで表した厚さ
- 目標含水率と、板1枚ごとの上限
- コンディショニングまたは応力除去が必要かどうか
- 表面仕上げと、予定している縦挽き。応力が最も問題になるためです
- 到着時にどう含水率を確認するか
- 書類と、サプライヤーの乾燥と保管の詳細の要求
NHLAの等級規則は、乾燥の品質を対象としていないため、これは自分で尋ねる必要があります。必要な方法で乾燥する製材所やヤードを見つけるお手伝いが必要な場合は、木材のRFQを送ってください。仕様を確認し、お客様の樹種、等級、厚さを扱うサプライヤー最大3社にお渡しし、各社から直接お返事します。
よくある質問
木材がケースハードニングを起こしているかどうかは、どうすればわかりますか。
板の木口から少なくとも12 in離れた位置で、幅約1 inの薄片を板の幅方向に切り出し、鋸で歯状(プロング)に切ります。プロングが内側に曲がれば、ケースハードニングです。外側に曲がれば、コンディショニングのしすぎです。まっすぐなら、応力は解消されています。サプライヤーが、毎回のチャージでこの試験をしているか尋ねてください。
乾燥スケジュールは、遅いほど常に良いのですか。
いいえ。速すぎるスケジュールは、割れ、潰れ、応力の原因になります。遅すぎるスケジュールは、製材所の費用がかさみ、メープルのような淡い色の樹種では変色を招くことがあります。適切なスケジュールは、樹種、厚さ、初期の含水率によって決まり、優れた乾燥炉の操作者は、荷が乾くにつれて調整します。
室内用途では、どのくらいの含水率で注文すべきですか。
ほとんどのキャビネット、家具、造作材のバイヤーは、6〜8%を指定します。RFQには、目標値に許容するばらつきを加えて書きます。たとえば、平均6〜8%で、9%を超える板がないこと、のようにします。
必要な内容は決まっていますか。仕様をお送りください。
樹種、等級、厚さ、ボードフィートをお知らせください。それを扱う製材所またはヤードのうち最大3社にお渡しし、24営業時間以内に返信します。
木材のRFQを送る