가이드 / 등급과 사양
몰딩과 목공 자재 공장을 위한 활엽수 목재: 등급과 블랭크 선택
2026년 10월 20일
몰딩 공장은 대부분을 깎아 내려고 활엽수를 삽니다. 몰더가 블랭크에 프로파일을 깎아 내면 나머지는 톱밥이 됩니다. 목재는 기계에 넣을 수 있을 만큼 건조하고 곧아야 하고, 프로파일에 결함이 보이지 않을 만큼 무결점이어야 하며, 폐기가 적게 나오는 크기여야 합니다. 습관대로 목재를 고르는 공장은 쓰지 않는 길이와 폭에 값을 치르거나, 피할 수 있었던 결함으로 수율을 잃습니다.
이 가이드는 몰딩과 목공 자재 공장이 등급, 블랭크 크기, 수종, 함수율을 어떻게 고르는지, 그리고 그 선택을 RFQ에 어떻게 적는지 설명합니다.
몰딩 공장이 목재를 쓰는 방식
일반적인 공정은 다음과 같습니다.
- 켜기. 판재를 직선 켜기한 다음 갱 립 켜기로 알맞은 폭의 블랭크로 만들며 결함을 잘라 냅니다.
- 가로 절단. 블랭크를 길이에 맞게 자릅니다. 결함을 제거하는 최적화 톱을 쓰는 경우가 많습니다.
- 대패질 또는 몰더 가공. 몰더가 한 번 이상의 패스로 프로파일을 깎습니다.
- 샌딩과 마감. 프로파일을 샌딩한 뒤 프라이머, 스테인, 또는 마감을 합니다.
공장의 수율은 판재가 블랭크에 얼마나 잘 맞는지에 달려 있습니다. 3 in 케이싱을 만드는 공장에는 폭 약 3 1/2 in, 길이 8~12 ft의 무결점 스트립이 필요합니다. 작은 비드와 스톱을 만드는 공장에는 짧고 좁은 스트립이 필요합니다. 한쪽에 가장 좋은 목재는 다른 쪽에는 나쁜 선택입니다.
켜기 단계는 저희 직선 켜기와 갱 립 켜기 가이드가 설명합니다.
프로파일에 따라 등급 고르기
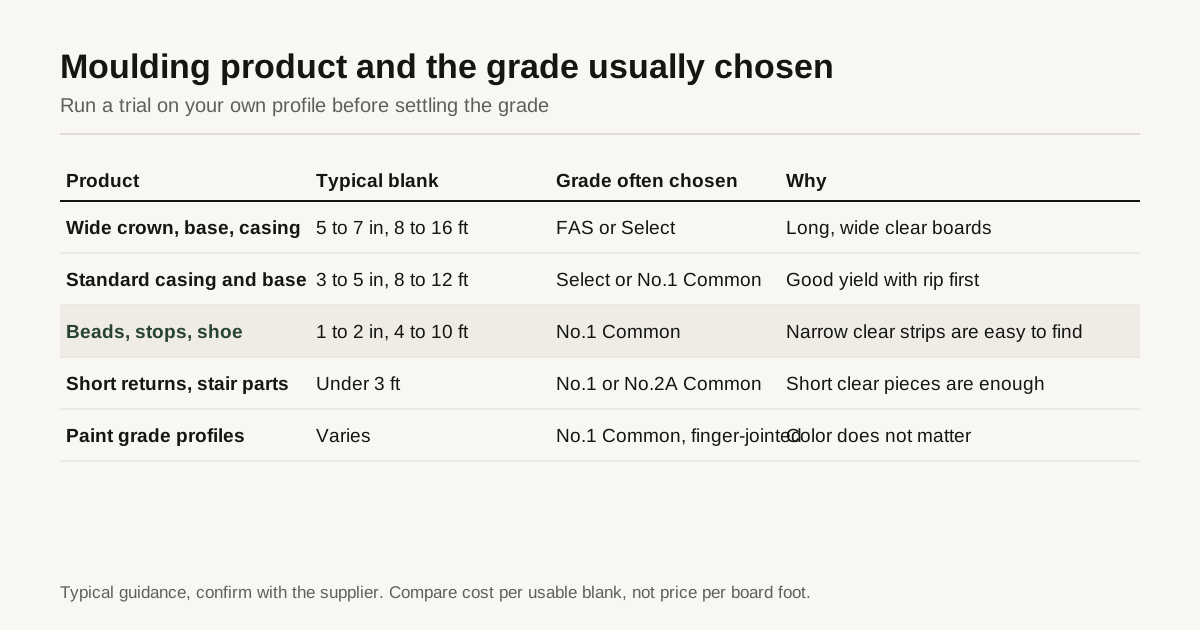
NHLA 등급은 무결점 절단을 측정합니다. 프로파일에는 부품만큼 길고 블랭크만큼 폭이 넓은 무결점 절단이 필요합니다. 대략의 기준은 다음과 같습니다.
| 제품 | 일반적인 블랭크 | 흔히 고르는 등급 | 이유 |
|---|---|---|---|
| 폭이 넓은 크라운, 걸레받이, 케이싱 | 폭 5 |
FAS 또는 Select | 길고 폭 넓은 무결점 판재에서 긴 블랭크가 나옴 |
| 표준 케이싱과 걸레받이 | 폭 3 |
Select 또는 No.1 Common | 먼저 켜고 약간 잘라 내면 수율이 좋음 |
| 작은 비드, 스톱, 슈 | 폭 1 |
No.1 Common | 결함 사이의 좁은 스트립은 찾기 쉬움 |
| 짧은 계단 부품과 리턴 | 3 ft 미만 | No.1 또는 No.2A Common | 짧은 무결점 조각이면 충분함 |
| 도장용 프로파일 | 다양함 | No.1 Common, 핑거 조인트 블랭크 | 색상은 상관없고 결함이 문제가 됨 |
각 등급의 수율은 저희 NHLA 등급 가이드에 있습니다. 몰딩 공장은 시험을 해 보는 경우가 많습니다. 각 등급의 샘플을 가져다가 생산할 때처럼 블랭크를 켜고 잘라서, 보드피트당 쓸 수 있는 블랭크 수를 셉니다. 쓸 수 있는 블랭크당 비용이 가장 낮은 등급이 이기며, 폭이 좁은 작업에서는 FAS가 아니라 No.1 Common인 경우가 많습니다.
앞면과 뒷면
프로파일에는 보이는 면과 뒷면이 있습니다. 뒷면이 가려진다면 그곳의 결함은 문제가 되지 않으므로, 이 규정이 있는 공장은 FAS 1-Face, Select, No.1 Common 같은 더 낮은 등급을 받아들일 수 있습니다. 양면이 다 보인다면 목재는 양면에 무결점 절단이 필요합니다.
쓸 수 있는 보드피트당 비용의 간단한 점검
등급의 최소 무결점 비율은 가격을 비교하는 빠른 방법을 줍니다. FAS는 무결점 절단이 최소 83 1/3%, No.1 Common은 최소 66 2/3% 필요합니다. 두 등급 모두에서 모든 무결점 절단이 블랭크에 쓸 수 있다면, 손익 분기점은 간단합니다.
- 83.3을 66.7로 나누면 1.25가 됩니다.
- FAS가 No.1 Common보다 25%를 넘게 비싸면, No.1 Common이 쓸 수 있는 보드피트당 비용이 더 낮습니다.
- FAS가 25% 미만으로 더 비싸면 FAS가 이깁니다.
현실에서는 두 가지 보정이 더해집니다. 첫째, 한 등급의 판재는 최소치보다 더 많은 수율을 내는 경우가 많습니다. 둘째, 일부 무결점 절단은 블랭크에 쓰기에 너무 짧거나 좁아서, 더 긴 조각이 나오는 등급이 유리해집니다. 그래서 공식보다 자사 프로파일로 해 보는 시험이 더 중요합니다. 공식은 어느 등급을 시험해 볼 만한지 정하는 데 쓰고, 시험을 건너뛰는 데 쓰지 마십시오.
수종
| 수종 | 몰딩에서의 일반적인 용도 | 비고 |
|---|---|---|
| 옐로 포플러 | 도장용 케이싱, 걸레받이, 크라운 | 가장 저렴하고 가공이 깔끔하며 도장이 잘 먹음 |
| 레드 오크와 화이트 오크 | 스테인을 입히는 케이싱과 걸레받이 | 나뭇결이 열려 있고 스테인이 잘 먹으며 프로파일이 튼튼함 |
| 하드 메이플과 소프트 메이플 | 도장 또는 투명 마감 프로파일 | 밀도가 높아 이송이 느리면 타고, 스테인이 얼룩짐 |
| 체리와 월넛 | 고급 스테인 작업 | 무른 편에서 중간, 색이 아름다움 |
| 히코리와 애시 | 러스틱하고 튼튼한 프로파일 | 공구에 부담이 큼 |
| 사펠리와 아프리칸 마호가니 | 고급 프로파일, 문과 창 | 사펠리의 엇결은 뜯김 |
도장용 포플러, 하드 메이플 vs 소프트 메이플, 사펠리, 카야, 아프리칸 마호가니 가이드가 프로파일에 쓰이는 몇몇 수종을 다룹니다.
몰더에서 문제가 되는 나뭇결과 결함
몰더는 여러 각도로 깎기 때문에, 다른 작업에서는 문제 되지 않는 일부 특징이 여기서는 심각해집니다.
- 엇결 또는 거친 나뭇결. 섬유가 방향을 바꾸고 날이 그것을 들어 올립니다. 뜯김과 재작업을 예상하십시오.
- 인장 이상재. 보풀이 일고 털 같은 나뭇결로, 일부 포플러와 무른 수종에 흔합니다. 샌딩이 잘 안 됩니다.
- 옹이와 핀 노트. 옹이가 프로파일에서 빠져나가거나 마감 아래에서 어두운 점으로 보일 수 있습니다.
- 광물 줄무늬. 어두운 선은 도장 아래에서는 괜찮지만 투명 마감 아래에서는 문제입니다.
- 송진과 검 포켓. 체리 같은 수종에서는 포켓이 프로파일을 망치거나 배어 나올 수 있습니다.
- 휨. 활, 크룩, 비틀림이 있는 판재는 대패질이 더 필요하고 두께 폐기가 늘어납니다.
- 케이스 하드닝. 응력이 있는 목재는 켠 뒤에 휘고, 얇은 프로파일은 변형됩니다. 건조 스케줄 가이드를 보십시오.
함수율과 순응
몰딩은 얇고 긴 부재라서 쉽게 움직입니다. 젖은 목재는 설치 후에 수축하고, 틈이 생기고, 갈라지는 프로파일을 만듭니다. 일반적인 관행은 다음과 같습니다.
- 함수율 6~8%의 인공 건조재를 사고, 판재 1장당 상한을 둡니다.
- 가능하다면 켜기 전에 목재를 공장 안에서 며칠 동안 순응시킵니다.
- 도착 시 수분계 가이드의 방법으로 함수율을 확인합니다.
- 출하 전에 프로파일과 블랭크를 건조하고 관리되는 구역에 보관합니다.
형태: 거친 재, S2S, 켜낸 블랭크, 핑거 조인트
- 거친 목재. 보드피트당 가장 저렴하고 융통성이 가장 큽니다. 공장에서 가공하고 켭니다.
- S2S 목재. 정해진 두께로 가공되어 공정을 하나 줄여 주고, 사기 전에 면을 볼 수 있습니다. 프로파일을 위한 두께 여유가 분명해야 합니다.
- 켜낸 블랭크. 공급업체가 폭에 맞춰 켭니다. 인력은 줄지만 비용이 늘고 응력 제거가 중요해집니다.
- 핑거 조인트 블랭크. 짧은 무결점 조각을 이어 긴 블랭크로 만든 것입니다. 결함이 제거되고 이음매가 도장 아래에 가려지므로 도장용 작업에서는 매우 효율적입니다. 투명 마감에서는 핑거 조인트가 보입니다.
저희 거친 목재, S4S, 치수재 부품 가이드가 이 형태들을 비교합니다. 사내에서 얼마나 작업하고 싶은지, 폐기에 비용이 얼마나 드는지에 따라 고르십시오.
두께와 폭 계획
완성된 프로파일의 두께가 재료의 두께를 결정합니다. 11/16 in 케이싱 프로파일은 보통 4/4 재료에서 깎고, 더 두꺼운 크라운에는 5/4나 6/4가 필요할 수 있습니다. 블랭크가 필요한 것보다 3/16 in 더 두꺼우면, 공장은 대패로 깎아 낼 목재에 값을 치르는 셈입니다. 실제 프로파일로 시운전해 보면 여분의 여유를 어디서 줄일 수 있는지 알 수 있습니다.
폭 계획도 똑같이 중요합니다. 폭 5 1/2 in 판재에서 3 1/2 in 블랭크 하나와 얇은 자투리가 나오면, 폭 7 in 판재에서 블랭크 두 개가 나오는 경우보다 폐기가 더 많습니다. 켜서 만들 블랭크 폭을 알려 주시고, 가장 잘 맞는 판재 폭은 공급업체가 제안하게 하십시오.
흔한 문제와 그 원인
| 몰더에서의 문제 | 목재에서 비롯된 일반적인 원인 |
|---|---|
| 프로파일의 뜯김 | 엇결 또는 거친 나뭇결, 무딘 칼날, 젖은 목재 |
| 탄 자국 | 밀도가 높은 수종, 느린 이송, 무딘 공구 |
| 깎은 뒤 프로파일이 휨 | 건조 응력, 고르지 않은 함수율, 불균형한 절삭 |
| 마감 후의 어두운 점 | 광물 줄무늬, 송진 포켓, 핀 노트 |
| 설치 후 이음매의 틈 | 젖은 목재, 또는 순응 전에 설치한 프로파일 |
| 립 쏘에서 폐기가 많음 | 블랭크에 맞지 않는 폭의 판재, 또는 목재의 크룩 |
이 대부분은 더 엄격한 사양과, 본 주문 전의 작은 시험 로트로 줄일 수 있습니다. 시험을 진지하게 받아들이는 공급업체는 보통 더 일관된 적재물을 납품합니다.
공급업체에 던질 질문
- 이 견적은 어떤 수종과 등급 규정을 쓰며, 선별은 무엇을 뜻하나요?
- 함수율 범위는 얼마이며, 건조 후에 목재를 컨디셔닝하나요?
- 길이 구성은 어떻게 되며, 적재물에서 10 ft 이상의 비율은 얼마인가요?
- 제 블랭크 크기로 켜거나 가공해 주실 수 있나요? 공차는 어느 정도인가요?
- 줄자를 함께 넣은 실제 로트의 사진을 받을 수 있나요?
- 첫 본주문 전에 시험 로트를 공급해 주시나요?
RFQ에 적을 내용
- 수종과 등급, 그리고 앞면과 뒷면 규정
- 형태: 거친 재, S2S, 켜낸 블랭크 또는 핑거 조인트 블랭크
- 두께 여유, 폭과 길이, 최소 길이와 길이 구성
- 나뭇결 규정: 곧은 나뭇결, 인장 이상재 없음, 옹이와 광물 줄무늬 제한
- 함수율: 목표 범위, 판재 1장당 상한, 응력 제거
- 선별: 색상, 변재, 또는 도장용
- 포장: 길이별 번들, 집계 방식
- 샘플: 시운전용 시험 로트
마무리 체크리스트
- 자사 프로파일로 절단 목록이나 시험을 등급별로 돌려 본다
- 보드피트당 가격이 아니라 쓸 수 있는 블랭크당 비용으로 고른다
- 프로파일이 보이는 부분에 나뭇결과 결함 규정을 정한다
- 함수율과 응력 제거를 지정한다
- 블랭크에 맞게 두께와 폭을 계획한다
여러 공급업체에서 몰딩용 목재 견적을 받고 싶다면, 프로파일, 수종, 등급을 적어 목재 RFQ를 보내 주십시오. 해당 품목을 취급하는 제재소 또는 야적장 최대 3곳에 전달하며, 각 업체가 고객님께 직접 답변합니다.
자주 묻는 질문
활엽수 몰딩에는 어느 NHLA 등급이 가장 좋은가요?
프로파일의 폭과 길이에 따라 다릅니다. 폭이 좁은 몰딩은 먼저 켜는 공정을 거쳐 No.1 Common에서 잘라 내는 경우가 많으며, 낮은 비용으로 좋은 수율을 얻습니다. 폭이 넓은 케이싱, 걸레받이, 크라운, 또는 긴 무결점 길이에는 보통 FAS나 Select가 필요합니다. 결정하기 전에 등급마다 절단 목록을 돌려 보십시오.
몰딩에서 나뭇결이 왜 그렇게 중요한가요?
몰더는 여러 각도로 나뭇결을 가로질러 깎고, 프로파일에는 서로 다른 방향으로 달리는 섬유가 드러납니다. 곧은 나뭇결은 깔끔한 절삭면과 매끄러운 표면을 줍니다. 엇결이나 거친 나뭇결은 뜯겨 나가고 샌딩이 더 필요하거나 폐기물이 늘 수 있습니다.
몰딩용 목재는 거친 재와 가공재 중 어느 쪽이 좋은가요?
많은 공장이 두께를 더 잘 관리하려고 거친 목재를 사서 사내에서 가공합니다. 공정을 줄이려고 S2S나 켜낸 블랭크를 사는 곳도 있습니다. 정답은 보유한 장비와 감당할 수 있는 폐기량에 달려 있습니다. RFQ에 형태와 두께 여유를 적으십시오.
필요한 것이 정해졌나요? 사양을 보내 주십시오.
수종, 등급, 두께, 보드피트를 알려 주십시오. 취급하는 제재소 또는 야적장 최대 3곳에 전달하고 24 영업시간 이내에 답변드립니다.
목재 RFQ 보내기