指南 / 等级与规格
线条与木制品工厂用硬木木材:等级和毛坯的选择
2026年10月20日
线条工厂买硬木,是为了把其中大部分削掉。铣型机在毛坯上铣出型面,其余变成木屑。木材必须足够干燥平直,才能送进机器;必须足够干净,使型面上看不到缺陷;而且尺寸要合适,才能少产生废料。凭习惯选木材的工厂,会为用不上的长度和宽度付钱,或者因本可避免的缺陷而损失出材率。
本指南解释线条和木制品工厂如何选择等级、毛坯尺寸、树种和含水率,以及如何把这些选择写进询价。
线条工厂如何使用木材
典型的流程如下:
- 开料。 板材先直线开边,再用多片锯开成合适宽度的毛坯,并去掉缺陷。
- 截断。 把毛坯截成定长,常用能剔除缺陷的优化截断锯。
- 刨光或铣型。 铣型机一道或多道工序铣出型面。
- 砂光与涂装。 对型面砂光,然后上底漆、着色或涂装。
工厂的出材率取决于板材与毛坯的匹配程度。做3 in门窗套的工厂,需要约3 1/2 in宽、8至12 ft长的净料条。做小圆线和压条的工厂,需要又短又窄的条。对一方最好的木材,对另一方是糟糕的选择。
我们的直线开边与多片锯开边指南讲解了开料这一步。
按型面选等级
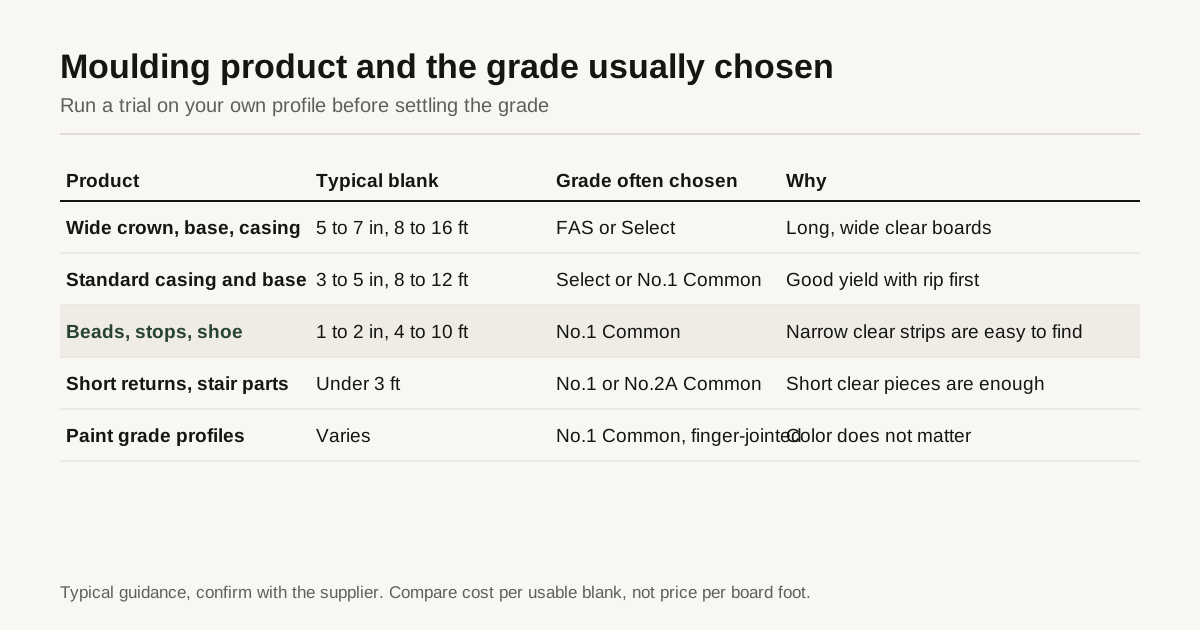
NHLA等级衡量的是净料。型面需要的净料,要与零件一样长,与毛坯一样宽。大致的参考如下:
| 产品 | 典型毛坯 | 常选等级 | 原因 |
|---|---|---|---|
| 宽顶角线、踢脚线和门窗套 | 宽5至7 in,长8至16 ft | FAS或Select | 长而宽的净料板,能出长毛坯 |
| 标准门窗套和踢脚线 | 宽3至5 in,长8至12 ft | Select或No.1 Common | 先开料再略作截取,出材率良好 |
| 小圆线、压条和鞋脚线 | 宽1至2 in,长4至10 ft | No.1 Common | 缺陷之间的窄条很容易找到 |
| 短楼梯零件与回头线 | 短于3 ft | No.1或No.2A Common | 短净料就足够 |
| 喷漆型面 | 不定 | No.1 Common,指接毛坯 | 颜色不重要,缺陷才重要 |
每个等级背后的出材率,见我们的NHLA等级指南。线条工厂常做试验:取每个等级的样品,像生产时一样开料和锯出毛坯,数出每板英尺可用毛坯的数量。每个可用毛坯成本最低的等级胜出,对窄的活儿来说,往往是No.1 Common而不是FAS。
正面与背面
型面有正面和背面。如果背面被遮住,那里的缺陷就不成问题,所以有这条规则的工厂可以接受较低的等级,例如FAS 1-Face、Select或No.1 Common。如果两面都可见,木材就需要两面都有净料。
一个简单的每可用板英尺成本核对
等级的最低净料率,给出了比较价格的快速方法。FAS至少需要83 1/3%的净料,No.1 Common至少需要66 2/3%。如果两个等级里的每一块净料都可用于您的毛坯,盈亏平衡点很简单:
- 83.3除以66.7,得到1.25。
- 如果FAS比No.1 Common贵超过25%,则No.1 Common的每可用板英尺成本更低。
- 如果FAS只贵不到25%,则FAS胜出。
现实中还要加两个修正。第一,某个等级的板,出材率常常高于最低值。第二,有些净料对您的毛坯来说太短或太窄,这有利于出长料的等级。所以用您自己的型面做试验,比公式更重要。请用公式来决定哪些等级值得试验,而不是用它来省掉试验。
树种
| 树种 | 线条中的典型用途 | 备注 |
|---|---|---|
| 北美鹅掌楸 | 喷漆门窗套、踢脚线和顶角线 | 最便宜,加工干净,易上漆 |
| 红橡和白橡 | 着色的门窗套和踢脚线 | 纹理开放,易着色,型面结实 |
| 硬枫和软枫 | 喷漆或清漆型面 | 密度大,进给慢会烧焦,着色易有斑块 |
| 樱桃木和胡桃木 | 高档着色作品 | 软至中等,颜色漂亮 |
| 山核桃和白蜡木 | 乡村风格和结实的型面 | 对刀具磨损大 |
| 沙比利和非洲桃花心木 | 高档型面、门和窗 | 沙比利的交错纹理会撕裂 |
我们关于喷漆用北美鹅掌楸、硬枫与软枫以及沙比利、卡雅木和非洲桃花心木的指南,涵盖了型面中使用的几种树种。
铣型机上要紧的纹理和缺陷
铣型机以许多角度切削,所以一些在其他工作中无关紧要的特征,在这里会变得严重:
- 交错纹理或乱纹。 纤维改变方向,刀具把它们挑起。预计会撕裂和返工。
- 应拉木。 起毛、毛茸茸的纹理,常见于一些北美鹅掌楸和软质树种。砂光效果差。
- 节子和针节。 节子可能从型面上掉出,或在涂装下显示为深色斑点。
- 矿物纹。 深色线条在喷漆下没问题,但在清漆下是问题。
- 树脂和树胶囊。 在樱桃木等树种中,囊袋可能毁掉型面或渗出。
- 翘曲。 带弓形、侧弯或扭曲的板,需要更多刨削,并浪费厚度。
- 表面硬化。 有应力的木材开锯后会弯曲,薄型面会变形。见窑干指南。
含水率与适应
线条是又薄又长、容易变形的零件。含水多的木材做成的型面,安装后会收缩、出缝和开裂。典型做法:
- 购买含水率6至8%的窑干木材,并对单块板设限值。
- 如果可能,开料前让木材在厂内适应几天。
- 到货时检测含水率,方法见我们的含水率仪指南。
- 发货前把型面和毛坯存放在干燥、受控的区域。
形式:毛料、S2S、开好的毛坯或指接
- 毛料。 每板英尺最便宜,灵活性最大。由工厂自己刨光和开料。
- S2S木材。 刨到固定厚度,省去一道工序,也让您购买前能看到板面。型面的厚度余量应当明确。
- 开好的毛坯。 供应商开到所需宽度。省人工,增加成本,应力消除很重要。
- 指接毛坯。 把短净料接成长毛坯。对喷漆活儿非常高效,因为缺陷被剔除,接缝藏在漆下。清漆处理时,指接会显现出来。
我们的毛料、S4S与尺寸料零件指南对比了这些形式。请根据您想在厂内做多少工作,以及您的废料成本来选择。
厚度与宽度规划
成品型面的厚度决定原料的厚度。11/16 in的门窗套型面通常从4/4原料铣出,更厚的顶角线可能需要5/4或6/4。如果毛坯比需要的厚3/16 in,工厂就是在为之后要刨掉的木材付费。用实际型面做一次试运行,就能看出多余的余量可以在哪里削减。
宽度规划同样重要。一块5 1/2 in的板,只出一个3 1/2 in的毛坯和一条薄边角料,比一块7 in的板出两个毛坯浪费更多。请说明您打算开出的毛坯宽度,让供应商提议最合适的板宽。
常见问题及成因
| 铣型机上的问题 | 木材方面的典型原因 |
|---|---|
| 型面撕裂 | 交错纹理或乱纹、刀钝、木材湿 |
| 烧焦痕迹 | 高密度树种、进给慢、刀具钝 |
| 铣后型面弯曲 | 干燥应力、含水率不均、切削不平衡 |
| 涂装后出现深色斑点 | 矿物纹、树脂囊、针节 |
| 安装后接缝处出缝 | 木材含水多,或型面未经适应就安装 |
| 开料锯产生大量废料 | 板宽与毛坯不匹配,或木材侧弯 |
通过更严格的规格,以及在全额订单之前先订一小批试用料,大多数问题都可以减少。认真对待试验的供应商,通常会交付更稳定的一车货。
向供应商提出的问题
- 这份报价使用哪些树种和等级规则,挑选意味着什么?
- 含水率范围是多少,干燥后木材是否做过调湿?
- 长度搭配如何,这一车里10 ft及以上的占多大比例?
- 能否按我的毛坯尺寸开料或刨光,公差是多少?
- 能否提供实际批次的照片,带卷尺入镜?
- 在首次全额订单之前,您会提供试用批吗?
询价中该写什么
- 树种和等级,以及正面和背面的规则
- 形式:毛料、S2S、开好的毛坯或指接毛坯
- 厚度余量、宽度和长度,以及最小长度和长度搭配
- 纹理要求:直纹,无应拉木,限制节子和矿物纹
- 含水率:目标范围、单块板上限,以及应力消除
- 挑选:颜色、边材或喷漆等级
- 包装:按长度打捆,计量方法
- 样品:用于试运行的试用批
最后核对清单
- 用您自己的型面,按等级逐个跑下料清单或试验
- 按每个可用毛坯的成本选择,而不是按每板英尺价格
- 为型面可见区域设定纹理和缺陷要求
- 指定含水率和应力消除
- 按毛坯来规划厚度和宽度
如果您想让多家供应商为线条木材报价,请发送您的木材询价,写明型面、树种和等级。我们会转给最多3家备有该品种的锯木厂或堆场,由它们直接回复您。
常见问题
硬木线条用哪种NHLA等级最好?
这取决于型面的宽度和长度。窄线条常在先开料的工序后,从No.1 Common里锯出,以较低成本获得良好出材率。宽的门窗套、踢脚线和顶角线,或者长的净料,通常需要FAS或Select。决定前,先把下料清单对每个等级跑一遍。
为什么纹理对线条这么重要?
铣型机会以许多角度横切纹理,型面会暴露出走向不同的纤维。直纹带来干净的切面和光滑的表面。交错纹理或乱纹会起毛撕裂,可能需要更多砂光或产生更多废料。
线条用木材应该选毛料还是刨光料?
许多工厂买毛料,在厂内自己刨光,以便更好地控制厚度。另一些工厂买S2S或开好的毛坯,以省去工序。正确答案取决于您的设备,以及您能容忍多少废料。请在询价中写明形式和厚度余量。