Guias / Classificações e especificações
Madeira de Lei para Fábricas de Molduras e Marcenaria: Escolha de Classificação e Blanks
20 de outubro de 2026
Uma fábrica de molduras compra madeira de lei para retirar a maior parte dela. A tupia corta um perfil em um blank, e o resto vira cavaco. A madeira precisa estar seca e reta o bastante para passar pela máquina, limpa o bastante para que o perfil não mostre defeitos e no tamanho certo para deixar pouco desperdício. Fábricas que escolhem a madeira por hábito pagam por comprimento e largura que não usam, ou perdem rendimento com defeitos que poderiam evitar.
Este guia explica como fábricas de molduras e marcenaria escolhem classificação, tamanho de blank, espécie e umidade, e como pôr essas escolhas em uma RFQ.
Como uma fábrica de molduras usa a madeira
Um processo típico é assim:
- Refilo. As tábuas passam por refilo em linha reta e depois por gang rip em blanks da largura certa, com os defeitos cortados.
- Corte transversal. Os blanks são cortados no comprimento, muitas vezes com uma serra otimizadora que remove defeitos.
- Plaina ou moldura. A tupia corta o perfil em uma ou mais passadas.
- Lixamento e acabamento. O perfil é lixado e depois recebe fundo, tingimento ou acabamento.
O rendimento da fábrica depende de quão bem a tábua se ajusta aos blanks. Uma fábrica que produz guarnições de 3 in precisa de réguas limpas com cerca de 3 1/2 in de largura e 8 a 12 ft de comprimento. Uma fábrica que produz pequenos baguetes e batentes precisa de réguas curtas e estreitas. A melhor madeira para uma é uma escolha ruim para a outra.
O nosso guia de refilo em linha reta e gang rip explica a etapa de refilo.
Escolhendo a classificação por perfil
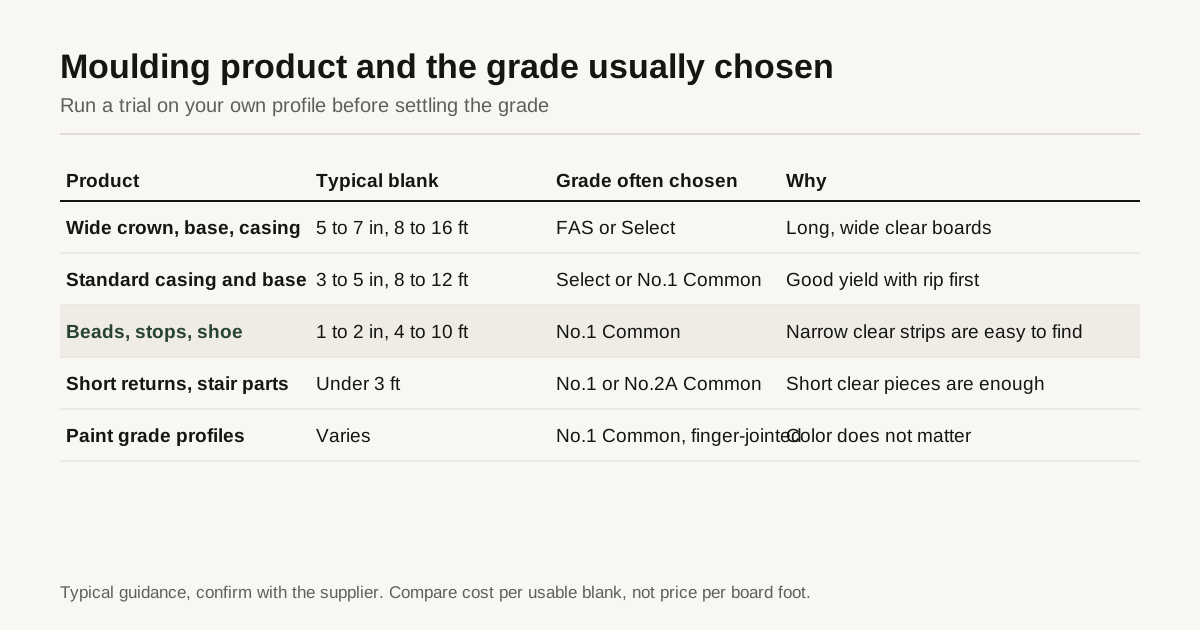
As classificações NHLA medem cortes limpos. Um perfil precisa de cortes limpos tão longos quanto a peça e tão largos quanto o blank. Um guia aproximado:
| Produto | Blank típico | Classificação muitas vezes escolhida | Motivo |
|---|---|---|---|
| Cimalha, rodapé e guarnição largos | 5 a 7 in de largura, 8 a 16 ft | FAS ou Select | Tábuas longas, largas e limpas dão blanks longos |
| Guarnição e rodapé padrão | 3 a 5 in de largura, 8 a 12 ft | Select ou No.1 Common | Bom rendimento com refilo primeiro e algum corte |
| Pequenos baguetes, batentes e rodapé de sapata | 1 a 2 in de largura, 4 a 10 ft | No.1 Common | Réguas estreitas entre os defeitos são fáceis de achar |
| Peças curtas de escada e retornos | Menos de 3 ft | No.1 ou No.2A Common | Peças limpas curtas bastam |
| Perfis para pintura | Varia | No.1 Common, blanks com emenda dentada | A cor não importa, os defeitos sim |
Os rendimentos por trás de cada classificação estão no nosso guia das classificações NHLA. As fábricas de molduras costumam fazer um teste: pegam uma amostra de cada classificação, refilam e cortam blanks como na produção e contam os blanks aproveitáveis por board foot. Vence a classificação com o menor custo por blank aproveitável, o que muitas vezes é a No.1 Common em vez da FAS para trabalhos estreitos.
Face e verso
Os perfis têm uma face aparente e um verso. Se o verso fica oculto, um defeito ali não é problema, então fábricas com essa regra podem aceitar classificações inferiores, como FAS 1-Face ou Select, ou No.1 Common. Se os dois lados ficam visíveis, a madeira precisa de cortes limpos nas duas faces.
Uma verificação simples de custo por board foot aproveitável
O rendimento limpo mínimo de uma classificação dá uma forma rápida de comparar preços. A FAS exige pelo menos 83 1/3 por cento de cortes limpos e a No.1 Common pelo menos 66 2/3 por cento. Se todo corte limpo das duas classificações for aproveitável para os seus blanks, o ponto de equilíbrio é simples:
- Divida 83.3 por 66.7 e você obtém 1.25.
- Se a FAS custa mais de 25 por cento acima da No.1 Common, a No.1 Common dá o menor custo por board foot aproveitável.
- Se a FAS custa menos de 25 por cento acima, a FAS ganha.
A vida real acrescenta duas correções. Primeiro, as tábuas de uma classificação muitas vezes rendem mais que o mínimo. Segundo, alguns cortes limpos são curtos ou estreitos demais para os seus blanks, o que favorece a classificação com peças mais longas. É por isso que um teste com o seu próprio perfil importa mais que a fórmula. Use a fórmula para decidir quais classificações merecem um teste, não para pular o teste.
Espécies
| Espécie | Uso típico em molduras | Observações |
|---|---|---|
| Yellow poplar | Guarnição, rodapé e cimalha para pintura | A mais barata, usina limpo, recebe tinta |
| Carvalho-vermelho e branco | Guarnição e rodapé tingidos | Poro aberto, recebe tingimento, perfis resistentes |
| Hard e soft maple | Perfis pintados ou transparentes | Densa, queima se o avanço for lento, tingimento manchado |
| Cerejeira e nogueira | Trabalhos tingidos premium | Macia a média, cor linda |
| Hickory e freixo | Perfis rústicos e resistentes | Dura para as ferramentas |
| Sapele e mogno africano | Perfis premium, portas e janelas | O veio entrelaçado do sapele arranca |
Os nossos guias sobre poplar para pintura, hard maple vs soft maple e sapele, khaya e mogno africano tratam de várias espécies usadas em perfis.
Veio e defeitos que importam na tupia
Uma tupia de moldura corta em muitos ângulos, então algumas características que não importam em outros trabalhos se tornam sérias aqui:
- Veio entrelaçado ou irregular. As fibras mudam de direção, e a ferramenta as levanta. Espere arrancamento e retrabalho.
- Madeira de tração (tension wood). Veio felpudo e lanoso, comum em alguns poplar e espécies macias. Lixa mal.
- Nós e nós de alfinete. Os nós podem cair do perfil ou aparecer como pontos escuros sob o acabamento.
- Manchas minerais. Linhas escuras são aceitáveis sob tinta, mas um problema sob acabamento transparente.
- Bolsas de resina e de goma. Em espécies como a cerejeira, as bolsas podem estragar o perfil ou sangrar.
- Empenamento. Tábuas com arqueamento, encurvamento ou torção exigem mais aplainamento e desperdiçam espessura.
- Case hardening. Madeira com tensão encurva depois do refilo, e perfis finos se deformam. Veja o guia de secagem em estufa.
Umidade e aclimatação
As molduras são peças finas e longas que se movem com facilidade. Madeira úmida produz perfis que encolhem, abrem frestas e racham depois da instalação. Prática típica:
- Compre madeira seca em estufa a 6 a 8 por cento, com um limite para qualquer tábua isolada.
- Deixe a madeira se aclimatar na fábrica por vários dias antes do refilo, se possível.
- Confira a umidade na chegada, com o método do nosso guia de medidores de umidade.
- Guarde perfis e blanks em uma área seca e controlada antes do embarque.
Forma: bruta, S2S, blanks refilados ou com emenda dentada
- Madeira bruta. A mais barata por board foot, com a maior flexibilidade. A fábrica a aplaina e a refila.
- Madeira S2S. Aplainada em uma espessura definida, o que economiza uma etapa e permite ver as faces antes de comprar. A folga de espessura para o perfil deve ser clara.
- Blanks refilados. O fornecedor refila na largura. Economiza mão de obra, acrescenta custo, e o alívio de tensões importa.
- Blanks com emenda dentada. Peças curtas e limpas unidas em blanks longos. Muito eficiente para trabalhos de pintura, já que os defeitos são cortados e as emendas ficam escondidas sob a tinta. Em acabamento transparente, as emendas aparecem.
O nosso guia de madeira bruta, S4S e peças dimensionadas compara essas formas. Escolha conforme quanto trabalho você quer fazer internamente e quanto custa o seu desperdício.
Planejamento de espessura e largura
A espessura final do perfil define a espessura do material. Uma guarnição com perfil de 11/16 in normalmente é cortada de material 4/4, e uma cimalha mais grossa pode exigir 5/4 ou 6/4. Se o blank for 3/16 in mais grosso que o necessário, a fábrica está pagando por madeira que vai aplainar. Uma corrida de teste com o perfil real mostra onde a folga extra pode ser reduzida.
O planejamento de largura importa igualmente. Uma tábua de 5 1/2 in que rende um blank de 3 1/2 in e uma sobra fina desperdiça mais que uma tábua de 7 in que rende dois blanks. Diga que larguras de blank você pretende refilar e deixe o fornecedor propor as larguras de tábua que melhor se encaixam.
Problemas comuns e as suas causas
| Problema na tupia | Causa típica na madeira |
|---|---|
| Arrancamento no perfil | Veio entrelaçado ou irregular, facas cegas, madeira úmida |
| Marcas de queimadura | Espécie densa, avanço lento, ferramenta cega |
| O perfil encurva depois do corte | Tensão de secagem, umidade irregular, corte desequilibrado |
| Pontos escuros depois do acabamento | Manchas minerais, bolsas de resina, nós de alfinete |
| Frestas nas juntas depois da instalação | Madeira úmida, ou perfis instalados antes da aclimatação |
| Muito refugo na serra de refilo | Tábuas da largura errada para o blank, ou encurvamento na madeira |
A maior parte disso pode ser reduzida com especificações mais rigorosas e com um pequeno lote de teste antes do pedido completo. Um fornecedor que leva o teste a sério costuma entregar uma carga mais consistente.
Perguntas para o fornecedor
- Que espécie e regras de classificação esta cotação usa, e o que significam as seleções?
- Qual é a faixa de umidade, e a madeira é condicionada depois da secagem?
- Qual é a mistura de comprimentos, e que parcela da carga tem 10 ft ou mais?
- Vocês podem refilar ou aplainar no tamanho do meu blank, e com que tolerância?
- Há fotos do lote real, com uma trena no quadro?
- Vocês fornecerão um lote de teste antes do primeiro pedido completo?
O que colocar na RFQ
- Espécie e classificação, e a regra de face e verso
- Forma: bruta, S2S, blanks refilados ou com emenda dentada
- Folga de espessura, larguras e comprimentos, com um comprimento mínimo e uma mistura de comprimentos
- Regras de veio: veio reto, sem madeira de tração, limites para nós e manchas minerais
- Umidade: faixa-alvo, limite superior para qualquer tábua e alívio de tensões
- Seleção: cor, alburno ou para pintura
- Embalagem: pacotes por comprimento, método de tally
- Amostra: um lote de teste para uma corrida de prova
Checklist final
- Passe uma lista de corte ou um teste, classificação por classificação, no seu próprio perfil
- Escolha pelo custo por blank aproveitável, não pelo preço por board foot
- Defina regras de veio e defeitos para a área do perfil
- Especifique umidade e alívio de tensões
- Planeje espessura e largura de acordo com o blank
Se você quer madeira para molduras cotada por vários fornecedores, envie a sua RFQ de madeira com o perfil, a espécie e a classificação. Nós a encaminhamos para até 3 serrarias ou madeireiras que trabalham com o item, e elas respondem diretamente a você.
Perguntas frequentes
Qual classificação NHLA é a melhor para molduras de madeira de lei?
Depende da largura e do comprimento do perfil. Molduras estreitas costumam ser cortadas de No.1 Common após um processo de refilo primeiro, o que dá bom rendimento a um custo menor. Guarnições largas, rodapés e cimalhas, ou comprimentos limpos longos, geralmente exigem FAS ou Select. Passe uma lista de corte por cada classificação antes de decidir.
Por que o veio importa tanto para molduras?
Uma tupia de moldura corta a madeira em vários ângulos, e um perfil expõe fibras que correm em direções diferentes. Veio reto dá cortes limpos e superfície lisa. Veio entrelaçado ou irregular arranca e pode exigir mais lixamento ou gerar mais refugo.
A madeira para molduras deve ser bruta ou aplainada?
Muitas fábricas compram madeira bruta e a aplainam internamente para controlar melhor a espessura. Outras compram S2S ou blanks refilados para economizar etapas. A resposta certa depende dos seus equipamentos e de quanto desperdício você tolera. Escreva na RFQ a forma e a folga de espessura.
Sabe do que precisa? Envie a especificação.
Informe a espécie, a classificação, a espessura e os board feet. Encaminhamos para até 3 serrarias ou madeireiras que trabalham com esse material e respondemos dentro de 24 horas úteis.
Enviar minha RFQ de madeira