Gidsen / Kwaliteiten en specificaties
Loofhout voor Lijsten- en Timmerfabrieken: Keuze van Kwaliteit en Blanks
20 oktober 2026
Een lijstenfabriek koopt loofhout om het grootste deel ervan weg te nemen. De profileermachine freest een profiel in een blank, en de rest wordt spaan. Het hout moet droog en recht genoeg zijn om door de machine te gaan, schoon genoeg dat het profiel geen gebreken toont en van de juiste maat om weinig afval te laten. Fabrieken die hun hout uit gewoonte kiezen, betalen voor lengte en breedte die ze niet gebruiken, of verliezen rendement aan gebreken die ze hadden kunnen vermijden.
Deze gids legt uit hoe lijsten- en timmerfabrieken kwaliteit, blankmaat, soort en vocht kiezen, en hoe u die keuzes op een offerteaanvraag zet.
Hoe een lijstenfabriek hout gebruikt
Een typisch proces ziet er zo uit:
- Ripzagen. Planken worden recht gezaagd en daarna meervoudig geript tot blanks van de juiste breedte, met uitgezaagde gebreken.
- Dwarszagen. Blanks worden op lengte gezaagd, vaak met een optimaliserende zaag die gebreken verwijdert.
- Schaven of profileren. De profileermachine freest het profiel in een of meer gangen.
- Schuren en afwerken. Het profiel wordt geschuurd en daarna gegrond, gebeitst of afgewerkt.
Het rendement van de fabriek hangt af van hoe goed de plank bij de blanks past. Een fabriek die 3 in bekleding maakt, heeft schone stroken nodig van ongeveer 3 1/2 in breed en 8 tot 12 ft lang. Een fabriek die kleine kralen en aanslagen maakt, heeft korte smalle stroken nodig. Het beste hout voor de een is een slechte keuze voor de ander.
Onze gids over recht zagen en meervoudig ripzagen legt de ripstap uit.
De kwaliteit kiezen per profiel
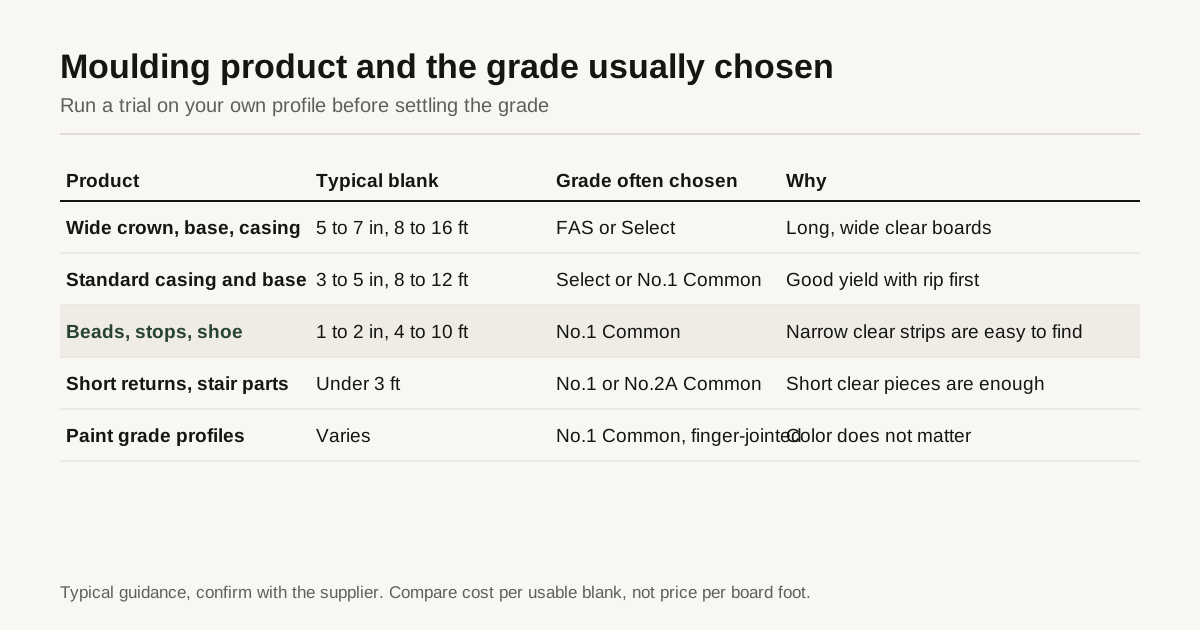
De NHLA-kwaliteiten meten schone uitsneden. Een profiel heeft schone uitsneden nodig die zo lang zijn als het deel en zo breed als de blank. Een ruwe richtlijn:
| Product | Typische blank | Vaak gekozen kwaliteit | Reden |
|---|---|---|---|
| Brede kroonlijst, plint en bekleding | 5 tot 7 in breed, 8 tot 16 ft | FAS of Select | Lange, brede, schone planken geven lange blanks |
| Standaard bekleding en plint | 3 tot 5 in breed, 8 tot 12 ft | Select of No.1 Common | Goed rendement bij eerst ripzagen met wat uitzagen |
| Kleine kralen, aanslagen en schoenlijst | 1 tot 2 in breed, 4 tot 10 ft | No.1 Common | Smalle stroken tussen gebreken zijn makkelijk te vinden |
| Korte trapdelen en retouren | Onder 3 ft | No.1 of No.2A Common | Korte schone stukken zijn genoeg |
| Profielen voor verf | Wisselt | No.1 Common, vingergelaste blanks | Kleur doet er niet toe, gebreken wel |
De rendementen achter elke kwaliteit staan in onze gids over NHLA-kwaliteiten. Lijstenfabrieken doen vaak een proef: neem een monster van elke kwaliteit, rip en zaag blanks zoals in de productie en tel de bruikbare blanks per board foot. De kwaliteit met de laagste kosten per bruikbare blank wint, en dat is bij smal werk vaak No.1 Common in plaats van FAS.
Zichtzijde en achterkant
Profielen hebben een zichtzijde en een achterkant. Als de achterkant verborgen is, is een gebrek daar geen probleem, dus fabrieken met die regel kunnen lagere kwaliteiten accepteren, zoals FAS 1-Face of Select, of No.1 Common. Als beide zijden zichtbaar zijn, heeft het hout schone uitsneden op beide zijden nodig.
Een eenvoudige controle van kosten per bruikbare board foot
Het minimale schone rendement van een kwaliteit biedt een snelle manier om prijzen te vergelijken. FAS vereist minstens 83 1/3 procent schone uitsneden en No.1 Common minstens 66 2/3 procent. Als elke schone uitsnede van beide kwaliteiten bruikbaar is voor uw blanks, is het break-evenpunt eenvoudig:
- Deel 83.3 door 66.7 en u krijgt 1.25.
- Als FAS meer dan 25 procent boven No.1 Common kost, geeft No.1 Common de lagere kosten per bruikbare board foot.
- Als FAS minder dan 25 procent hoger kost, wint FAS.
De praktijk voegt twee correcties toe. Ten eerste leveren planken in een kwaliteit vaak meer op dan het minimum. Ten tweede zijn sommige schone uitsneden te kort of te smal voor uw blanks, wat de kwaliteit met langere stukken bevoordeelt. Daarom telt een proef met uw eigen profiel zwaarder dan de formule. Gebruik de formule om te beslissen welke kwaliteiten een proef verdienen, niet om de proef over te slaan.
Soorten
| Soort | Typisch gebruik bij lijstwerk | Opmerkingen |
|---|---|---|
| Gele populier | Bekleding, plint en kroonlijst voor verf | Goedkoopst, bewerkt schoon, neemt verf aan |
| Rood en wit eiken | Gebeitste bekleding en plint | Open nerf, neemt beits aan, sterke profielen |
| Harde en zachte esdoorn | Gelakte of heldere profielen | Dicht, brandt bij langzame aanvoer, vlekkerige beits |
| Kers en noot | Gebeitst premiumwerk | Zacht tot middelhard, prachtige kleur |
| Hickory en es | Rustieke en sterke profielen | Zwaar voor gereedschap |
| Sapele en Afrikaans mahonie | Premiumprofielen, deuren en ramen | Kruisdraad bij sapele scheurt uit |
Onze gidsen over populier voor lakwerk, harde vs zachte esdoorn en sapele, khaya en Afrikaans mahonie behandelen meerdere soorten die in profielen worden gebruikt.
Nerf en gebreken die bij de profileermachine tellen
Een profileermachine snijdt in veel hoeken, dus sommige kenmerken die in ander werk niet tellen, worden hier serieus:
- Kruisdraad of wilde nerf. Vezels veranderen van richting en het mes tilt ze op. Reken op uitscheuren en herwerk.
- Trekhout (tension wood). Pluizige, wollige nerf, gebruikelijk bij sommige populier en zachte soorten. Het schuurt slecht.
- Kwasten en speldenkwasten. Kwasten kunnen uit het profiel vallen of als donkere vlekken onder de afwerking zichtbaar zijn.
- Mineraalstrepen. Donkere lijnen zijn prima onder verf, maar een probleem onder heldere afwerking.
- Hars- en gomzakken. Bij soorten als kers kunnen zakken het profiel bederven of bloeden.
- Kromtrekken. Planken met doorbuiging, kromme kant of draaiing vragen meer schaven en verspillen dikte.
- Case hardening. Hout onder spanning buigt na het ripzagen, en dunne profielen vervormen. Zie de gids over kunstmatig drogen.
Vocht en acclimatiseren
Lijsten zijn dunne, lange stukken die makkelijk werken. Nat hout geeft profielen die na installatie krimpen, openstaan en scheuren. Typische praktijk:
- Koop kunstmatig gedroogd hout op 6 tot 8 procent, met een limiet voor een enkele plank.
- Laat het hout zo mogelijk enkele dagen in de fabriek acclimatiseren voordat u ript.
- Controleer het vocht bij aankomst, met de methode in onze gids over vochtmeters.
- Bewaar profielen en blanks voor verzending in een droge, gecontroleerde ruimte.
Vorm: ruw, S2S, geripte blanks of vingergelast
- Ruw hout. Het goedkoopst per board foot, met de meeste flexibiliteit. De fabriek schaaft en ript het.
- S2S-hout. Geschaafd tot een vaste dikte, wat een stap bespaart en u de vlakken laat zien voor u koopt. De dikteruimte voor het profiel moet duidelijk zijn.
- Geripte blanks. De leverancier ript op breedte. Bespaart arbeid, voegt kosten toe, en spanningsarm maken telt.
- Vingergelaste blanks. Korte schone stukken verbonden tot lange blanks. Zeer efficiënt voor lakwerk, omdat gebreken worden uitgezaagd en de lassen onder de verf verborgen zijn. Bij heldere afwerking zijn vingerlassen zichtbaar.
Onze gids over ruw hout, S4S en maatdelen vergelijkt deze vormen. Kies naar hoeveel werk u zelf wilt doen en wat uw afval kost.
Dikte- en breedteplanning
De afgewerkte profieldikte bepaalt de dikte van het uitgangsmateriaal. Een bekledingsprofiel van 11/16 in wordt normaal uit 4/4 gezaagd, en een dikkere kroonlijst kan 5/4 of 6/4 vragen. Als de blank 3/16 in dikker is dan nodig, betaalt de fabriek voor hout dat zij wegschaaft. Een proefrun met het echte profiel laat zien waar de extra ruimte kan worden teruggebracht.
Breedteplanning telt evenzeer. Een plank van 5 1/2 in die een blank van 3 1/2 in en een dun reststuk oplevert, verspilt meer dan een plank van 7 in die twee blanks oplevert. Zeg welke blankbreedtes u van plan bent te ripzagen en laat de leverancier de plankbreedtes voorstellen die het best passen.
Veelvoorkomende problemen en hun oorzaken
| Probleem bij de profileermachine | Typische oorzaak in het hout |
|---|---|
| Uitscheuren op het profiel | Kruisdraad of wilde nerf, botte messen, nat hout |
| Brandvlekken | Dichte soort, langzame aanvoer, bot gereedschap |
| Profiel buigt na het snijden | Droogspanning, ongelijk vocht, onevenwichtige snede |
| Donkere vlekken na het afwerken | Mineraalstrepen, harszakken, speldenkwasten |
| Openstaande voegen na installatie | Nat hout, of profielen geplaatst voor het acclimatiseren |
| Veel afval van de ripzaag | Planken met verkeerde breedte voor de blank, of kromme kant in het hout |
De meeste hiervan kunt u verkleinen met strakkere specificaties en een klein testpartij voor de volledige bestelling. Een leverancier die de proef serieus neemt, levert meestal een consistentere lading.
Vragen voor de leverancier
- Welke soort en sorteerregels gebruikt deze offerte, en wat betekenen de sorteringen?
- Wat is het vochtbereik, en wordt het hout na het drogen geconditioneerd?
- Wat is de lengtemix, en welk deel van de lading is 10 ft en langer?
- Kunt u ripzagen of schaven op mijn blankmaat, en met welke tolerantie?
- Zijn er foto’s van de echte partij, met een meetlint in beeld?
- Levert u een proefpartij voor de eerste volledige bestelling?
Wat u op de offerteaanvraag zet
- Soort en kwaliteit, en de regel voor zichtzijde en achterkant
- Vorm: ruw, S2S, geripte of vingergelaste blanks
- Dikteruimte, breedtes en lengtes, met een minimumlengte en een lengtemix
- Nerfregels: rechte nerf, geen trekhout, limieten voor kwasten en mineraalstrepen
- Vocht: streefbereik, bovengrens voor een plank en spanningsarm maken
- Sortering: kleur, spint of voor verf
- Verpakking: bundels per lengte, telmethode
- Monster: een proefpartij voor een proefrun
Afsluitende checklist
- Laat een zaaglijst of proef, kwaliteit voor kwaliteit, op uw eigen profiel lopen
- Kies op kosten per bruikbare blank, niet op prijs per board foot
- Stel nerf- en gebrekregels voor het profielgebied vast
- Specificeer vocht en spanningsarm maken
- Plan dikte en breedte passend bij de blank
Wilt u lijstenhout door meerdere leveranciers laten offreren, stuur dan uw houtoffertevraag met het profiel, de soort en de kwaliteit. Wij geven die door aan maximaal 3 zagerijen of houthandels die het artikel voeren, en zij antwoorden rechtstreeks aan u.
Veelgestelde vragen
Welke NHLA-kwaliteit is het best voor loofhouten lijstwerk?
Dat hangt af van profielbreedte en -lengte. Smalle lijsten worden vaak uit No.1 Common gezaagd na eerst ripzagen, wat goed rendement geeft tegen lagere kosten. Brede bekleding, plinten en kroonlijsten, of lange schone lengtes, vragen meestal FAS of Select. Laat een zaaglijst door elke kwaliteit lopen voordat u beslist.
Waarom telt de nerf zo zwaar bij lijstwerk?
Een profileermachine snijdt in veel hoeken door de nerf, en een profiel legt vezels bloot die in verschillende richtingen lopen. Rechte nerf geeft schone sneden en een glad oppervlak. Kruisdraad of wilde nerf scheurt uit en kan meer schuren of afval vragen.
Moet hout voor lijstwerk ruw of geschaafd zijn?
Veel fabrieken kopen ruw hout en schaven het zelf voor betere controle over de dikte. Anderen kopen S2S of geripte blanks om stappen te besparen. Het juiste antwoord hangt af van uw machines en van hoeveel afval u kunt verdragen. Schrijf de vorm en de dikteruimte op de offerteaanvraag.
Weet u wat u nodig hebt? Stuur de specificatie.
Vertel ons de houtsoort, kwaliteit, dikte en board feet. Wij geven het door aan maximaal 3 zagerijen of houthandels die het voeren en antwoorden binnen 24 werkuren.
Houtofferte aanvragen