Guías / Grados y especificaciones
Madera dura para plantas de molduras y carpintería: elección de grado y de blank
20 de octubre de 2026
Una planta de molduras compra madera dura para quitarle la mayor parte. La moldurera corta un perfil en un blank y el resto se convierte en virutas. La madera debe estar suficientemente seca y recta para pasar por la máquina, suficientemente limpia para que el perfil no muestre defectos, y del tamaño adecuado para dejar poco desperdicio. Las plantas que eligen la madera por costumbre pagan por largo y ancho que no usan, o pierden rendimiento en defectos que podrían haber evitado.
Esta guía explica cómo eligen las plantas de molduras y carpintería el grado, el tamaño del blank, la especie y la humedad, y cómo poner esas decisiones en una solicitud de cotización.
Cómo usa la madera una planta de molduras
Un proceso típico es así:
- Aserrado a lo largo. Las tablas se aserran con canto recto y luego con corte múltiple en blanks del ancho adecuado, eliminando los defectos.
- Tronzado. Los blanks se cortan a largo, a menudo con una sierra optimizadora que quita los defectos.
- Cepillado o moldurado. La moldurera corta el perfil en una o más pasadas.
- Lijado y acabado. El perfil se lija y luego recibe imprimación, tinte o acabado.
El rendimiento de la planta depende de lo bien que la tabla encaje con los blanks. Una planta que fabrica jamba de 3 in necesita tiras limpias de unos 3 1/2 in de ancho y de 8 a 12 ft de largo. Una planta que fabrica pequeños junquillos y topes necesita tiras cortas y estrechas. La mejor madera para una es una mala elección para la otra.
Nuestra guía de aserrado recto y corte múltiple explica el paso del aserrado a lo largo.
Elegir el grado según el perfil
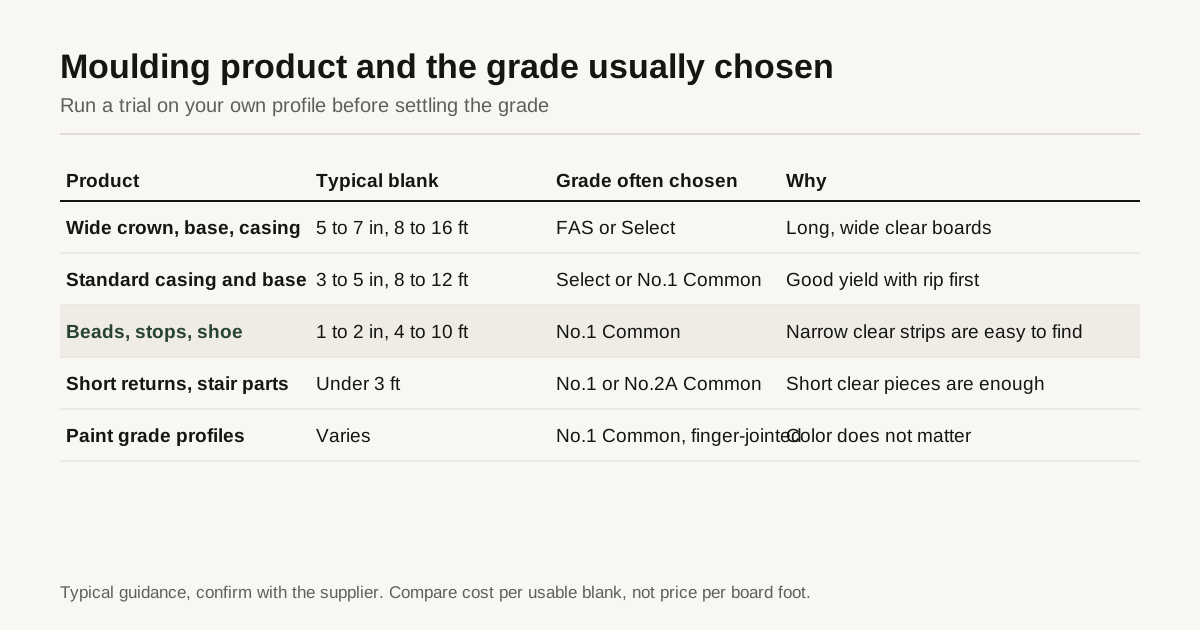
Los grados NHLA miden los cortes limpios. Un perfil necesita cortes limpios tan largos como la pieza y tan anchos como el blank. Una guía aproximada:
| Producto | Blank típico | Grado que suele elegirse | Motivo |
|---|---|---|---|
| Cornisas, zócalos y jambas anchos | 5 a 7 in de ancho, 8 a 16 ft | FAS o Select | Tablas largas, anchas y limpias dan blanks largos |
| Jambas y zócalos estándar | 3 a 5 in de ancho, 8 a 12 ft | Select o No.1 Common | Buen rendimiento aserrando primero y con algo de corte |
| Junquillos, topes y zapatas pequeños | 1 a 2 in de ancho, 4 a 10 ft | No.1 Common | Las tiras estrechas entre defectos son fáciles de encontrar |
| Piezas cortas de escalera y retornos | Menos de 3 ft | No.1 o No.2A Common | Bastan piezas limpias cortas |
| Perfiles para pintar | Varía | No.1 Common, blanks empalmados con juntas de dedos | El color no importa, los defectos sí |
Los rendimientos detrás de cada grado están en nuestra guía de grados NHLA. Las plantas de molduras suelen hacer una prueba: tomar una muestra de cada grado, aserrar y cortar blanks como en producción, y contar los blanks aprovechables por board foot. Gana el grado con el menor costo por blank aprovechable, que a menudo es el No.1 Common en lugar del FAS para trabajos estrechos.
Cara y dorso
Los perfiles tienen una cara vista y un dorso. Si el dorso queda oculto, un defecto ahí no es un problema, así que las plantas con esta regla pueden aceptar grados inferiores, como FAS 1-Face o Select, o No.1 Common. Si ambos lados son visibles, la madera necesita cortes limpios en ambas caras.
Una comprobación sencilla del costo por board foot aprovechable
El rendimiento limpio mínimo de un grado da una forma rápida de comparar precios. El FAS exige al menos 83 1/3 por ciento de cortes limpios y el No.1 Common al menos 66 2/3 por ciento. Si cada corte limpio de ambos grados sirve para sus blanks, el punto de equilibrio es sencillo:
- Divida 83.3 entre 66.7 y obtiene 1.25.
- Si el FAS cuesta más de 25 por ciento por encima del No.1 Common, el No.1 Common da el menor costo por board foot aprovechable.
- Si el FAS cuesta menos de 25 por ciento por encima, gana el FAS.
La realidad añade dos correcciones. Primero, las tablas de un grado suelen rendir más que el mínimo. Segundo, algunos cortes limpios son demasiado cortos o estrechos para sus blanks, lo que favorece al grado con piezas más largas. Por eso una prueba con su propio perfil importa más que la fórmula. Use la fórmula para decidir qué grados merecen una prueba, no para saltarse la prueba.
Especies
| Especie | Uso típico en molduras | Notas |
|---|---|---|
| Álamo amarillo | Jambas, zócalos y cornisas para pintar | La más barata, se mecaniza limpiamente, admite pintura |
| Roble rojo y blanco | Jambas y zócalos teñidos | Poro abierto, admite tinte, perfiles resistentes |
| Arce duro y blando | Perfiles pintados o transparentes | Denso, se quema si el avance es lento, tinte manchado |
| Cerezo y nogal | Trabajos teñidos de gama alta | Blando a medio, color hermoso |
| Hickory y fresno | Perfiles rústicos y resistentes | Duro para las herramientas |
| Sapelli y caoba africana | Perfiles de gama alta, puertas y ventanas | La veta entrecruzada del sapelli se arranca |
Nuestras guías sobre el álamo amarillo para pintar, el arce duro frente al arce blando y el sapelli, khaya y caoba africana cubren varias especies usadas en perfiles.
Veta y defectos que importan en la moldurera
Una moldurera corta en muchos ángulos, así que algunos rasgos que no importan en otros trabajos se vuelven graves aquí:
- Veta entrecruzada o irregular. Las fibras cambian de dirección y la cuchilla las levanta. Espere arranques y retrabajo.
- Madera de tensión. Veta velluda y lanosa, común en algunos álamos amarillos y especies blandas. Se lija mal.
- Nudos y nudillos. Los nudos pueden caerse del perfil o verse como puntos oscuros bajo el acabado.
- Vetas minerales. Las líneas oscuras no importan bajo pintura, pero son un problema bajo un acabado transparente.
- Bolsas de resina y de goma. En especies como el cerezo, las bolsas pueden estropear el perfil o rezumar.
- Alabeo. Las tablas con arqueado, curvado o torcido necesitan más cepillado y desperdician espesor.
- Endurecimiento superficial. La madera con tensiones se arquea tras el aserrado a lo largo, y los perfiles delgados se deforman. Vea la guía de secado en horno.
Humedad y aclimatación
Las molduras son piezas delgadas y largas que se mueven con facilidad. La madera húmeda produce perfiles que se contraen, se abren y se agrietan tras la instalación. Práctica habitual:
- Comprar madera secada en horno a 6 a 8 por ciento, con un límite para cualquier tabla individual.
- Dejar que la madera se aclimate en la planta varios días antes de aserrar a lo largo, si es posible.
- Comprobar la humedad a la llegada, con el método de nuestra guía de medidores de humedad.
- Almacenar perfiles y blanks en una zona seca y controlada antes del envío.
Forma: en bruto, S2S, blanks aserrados o empalmados
- Madera en bruto. La más barata por board foot, con la mayor flexibilidad. La planta la cepilla y la asierra.
- Madera S2S. Cepillada a un espesor fijo, lo que ahorra un paso y permite ver las caras antes de comprar. El margen de espesor para el perfil debe quedar claro.
- Blanks aserrados a lo largo. El proveedor asierra al ancho. Ahorra mano de obra, añade costo, y el alivio de tensiones importa.
- Blanks empalmados con juntas de dedos. Piezas limpias cortas unidas en blanks largos. Muy eficientes para trabajos de pintura, ya que los defectos se eliminan y las juntas quedan ocultas bajo la pintura. Para un acabado transparente, las juntas de dedos se ven.
Nuestra guía de madera en bruto, S4S y piezas dimensionadas compara estas formas. Elija según cuánto trabajo quiera hacer en casa y lo que le cueste su desperdicio.
Planificación de espesor y ancho
El espesor del perfil terminado determina el espesor del material. Un perfil de jamba de 11/16 in se corta normalmente de 4/4, y una cornisa más gruesa puede necesitar 5/4 o 6/4. Si el blank es 3/16 in más grueso de lo necesario, la planta paga madera que va a cepillar. Una prueba con el perfil real muestra dónde puede recortarse el margen extra.
La planificación del ancho importa igual. Una tabla de 5 1/2 in que da un blank de 3 1/2 in y un recorte delgado desperdicia más que una tabla de 7 in que da dos blanks. Diga qué anchos de blank piensa aserrar y deje que el proveedor proponga los anchos de tabla que mejor encajen.
Problemas comunes y sus causas
| Problema en la moldurera | Causa típica en la madera |
|---|---|
| Arranque en el perfil | Veta entrecruzada o irregular, cuchillas desafiladas, madera húmeda |
| Marcas de quemado | Especie densa, avance lento, herramientas desafiladas |
| El perfil se arquea tras el corte | Tensiones de secado, humedad desigual, corte desequilibrado |
| Puntos oscuros tras el acabado | Vetas minerales, bolsas de resina, nudillos |
| Huecos en las juntas tras la instalación | Madera húmeda, o perfiles instalados antes de la aclimatación |
| Mucho desperdicio en la sierra longitudinal | Tablas de ancho inadecuado para el blank, o curvado en la madera |
La mayoría pueden reducirse con especificaciones más estrictas y un pequeño lote de prueba antes del pedido completo. Un proveedor que se toma en serio la prueba suele entregar una carga más homogénea.
Preguntas para el proveedor
- ¿Qué reglas de especie y grado usa esta oferta, y qué significan las selecciones?
- ¿Cuál es el rango de humedad, y se acondiciona la madera tras el secado?
- ¿Cuál es la mezcla de largos, y qué parte de la carga es de 10 ft o más?
- ¿Pueden aserrar a lo largo o cepillar a mi tamaño de blank, y con qué tolerancia?
- ¿Hay fotos del lote real, con una cinta métrica en el encuadre?
- ¿Suministrarán un lote de prueba antes del primer pedido completo?
Qué poner en la solicitud
- Especie y grado, y la regla de cara y dorso
- Forma: en bruto, S2S, blanks aserrados o empalmados
- Margen de espesor, anchos y largos, con un largo mínimo y una mezcla de largos
- Reglas de veta: veta recta, sin madera de tensión, límites de nudos y vetas minerales
- Humedad: rango objetivo, límite superior para cualquier tabla y alivio de tensiones
- Selección: color, albura o calidad para pintar
- Embalaje: paquetes por largo, método de medición
- Muestra: un lote de prueba para una pasada de ensayo
Lista de comprobación final
- Pase una lista de corte o una prueba, grado por grado, con su propio perfil
- Elija por el costo por blank aprovechable, no por el precio por board foot
- Fije reglas de veta y defectos para la zona del perfil
- Especifique la humedad y el alivio de tensiones
- Planifique el espesor y el ancho para que encajen con el blank
Si quiere madera para molduras cotizada por varios proveedores, envíe su solicitud de cotización con el perfil, la especie y el grado. La enviamos a un máximo de 3 aserraderos o depósitos que tengan el artículo, y ellos le responden directamente.
Preguntas frecuentes
¿Qué grado NHLA es mejor para molduras de madera dura?
Depende del ancho y el largo del perfil. Las molduras estrechas suelen cortarse de No.1 Common con un proceso de aserrado previo a lo largo, que da buen rendimiento a menor costo. Las jambas anchas, los zócalos y las cornisas, o los largos limpios largos, suelen necesitar FAS o Select. Pase una lista de corte por cada grado antes de decidir.
¿Por qué importa tanto la veta en las molduras?
Una moldurera corta a través de la veta en muchos ángulos, y un perfil deja al descubierto fibras que corren en direcciones distintas. Una veta recta da cortes limpios y una superficie lisa. Una veta entrecruzada o irregular se arranca y puede exigir más lijado o dar desperdicio.
¿La madera para molduras debe ser en bruto o cepillada?
Muchas plantas compran madera en bruto y la cepillan en casa para controlar mejor el espesor. Otras compran S2S o blanks aserrados a lo largo para ahorrar pasos. La respuesta correcta depende de su equipo y de cuánto desperdicio pueda tolerar. Escriba la forma y el margen de espesor en la solicitud.
¿Sabe lo que necesita? Envíe la especificación.
Indíquenos la especie, el grado, el espesor y los board feet. La enviamos a un máximo de 3 aserraderos o depósitos que la tienen y respondemos dentro de 24 horas hábiles.
Enviar mi solicitud de cotización