Poradniki / Klasy i specyfikacje
Tarcica liściasta dla zakładów listew i stolarki: wybór klasy i półfabrykatów
20 października 2026
Zakład listew kupuje drewno liściaste po to, by większość z niego zabrać. Frezarka profilowa wycina profil w półfabrykacie, a reszta zamienia się w wióry. Tarcica musi być wystarczająco sucha i prosta, by przejść przez maszynę, wystarczająco czysta, by profil nie ujawniał wad, i mieć odpowiedni wymiar, by zostało mało odpadu. Zakłady, które wybierają tarcicę z przyzwyczajenia, płacą za długość i szerokość, których nie wykorzystują, albo tracą uzysk na wadach, których można było uniknąć.
Ten poradnik wyjaśnia, jak zakłady listew i stolarki wybierają klasę, wymiar półfabrykatu, gatunek i wilgotność oraz jak wpisać te wybory w zapytaniu.
Jak zakład listew wykorzystuje tarcicę
Typowy proces wygląda następująco:
- Cięcie wzdłuż. Deski tnie się na prosto, a następnie wielopiłowo na półfabrykaty o właściwej szerokości, wycinając wady.
- Cięcie poprzeczne. Półfabrykaty przycina się na długość, często optymalizującą pilarką usuwającą wady.
- Struganie lub profilowanie. Frezarka profilowa wycina profil w jednym przejściu lub kilku.
- Szlifowanie i wykończenie. Profil się szlifuje, a następnie gruntuje, bejcuje lub wykańcza.
Uzysk zakładu zależy od tego, jak dobrze deska pasuje do półfabrykatów. Zakład produkujący obudowy 3 in potrzebuje czystych listew o szerokości około 3 1/2 in i długości 8 to 12 ft. Zakład produkujący małe wałki i listwy zatrzymujące potrzebuje krótkich, wąskich listew. Najlepsza tarcica dla jednego jest słabym wyborem dla drugiego.
Nasz poradnik o straight line rip i gang rip wyjaśnia etap cięcia wzdłuż.
Wybór klasy według profilu
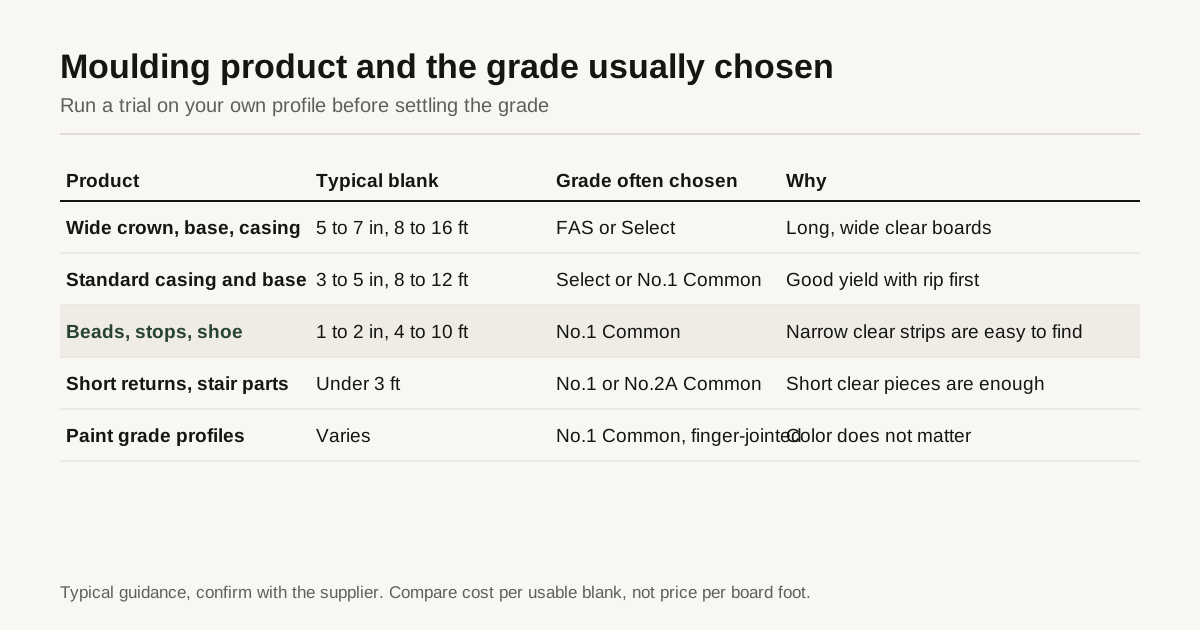
Klasy NHLA mierzą czyste odcinki. Profil potrzebuje czystych odcinków tak długich jak element i tak szerokich jak półfabrykat. Orientacyjne wskazówki:
| Produkt | Typowy półfabrykat | Często wybierana klasa | Powód |
|---|---|---|---|
| Szerokie listwy koronowe, przypodłogowe i obudowy | Szer. 5 to 7 in, 8 to 16 ft | FAS lub Select | Długie, szerokie, czyste deski dają długie półfabrykaty |
| Standardowe obudowy i listwy przypodłogowe | Szer. 3 to 5 in, 8 to 12 ft | Select lub No.1 Common | Dobry uzysk przy cięciu wstępnym i częściowym przycinaniu |
| Małe wałki, listwy zatrzymujące i listwy cokołowe | Szer. 1 to 2 in, 4 to 10 ft | No.1 Common | Wąskie listwy między wadami łatwo znaleźć |
| Krótkie elementy schodów i powroty | Poniżej 3 ft | No.1 lub No.2A Common | Krótkie czyste odcinki wystarczą |
| Profile lakierowane | Różnie | No.1 Common, półfabrykaty łączone na mikrowczepy | Kolor nie ma znaczenia, wady mają |
Uzyski stojące za każdą klasą podano w naszym poradniku o klasach NHLA. Zakłady listew często przeprowadzają próbę: biorą próbkę każdej klasy, tną i przycinają półfabrykaty jak w produkcji i liczą użyteczne półfabrykaty na board foot. Wygrywa klasa o najniższym koszcie na użyteczny półfabrykat, którą przy wąskich pracach często jest No.1 Common zamiast FAS.
Lico i spód
Profile mają stronę widoczną i spód. Jeśli spód jest ukryty, wada tam nie jest problemem, więc zakłady stosujące tę zasadę mogą akceptować niższe klasy, takie jak FAS 1-Face lub Select albo No.1 Common. Jeśli widoczne są obie strony, tarcica potrzebuje czystych odcinków na obu licach.
Prosta kontrola kosztu za użyteczny board foot
Minimalny uzysk czystego drewna dla klasy daje szybki sposób porównania cen. FAS wymaga co najmniej 83 1/3 procent czystych odcinków, a No.1 Common co najmniej 66 2/3 procent. Jeśli każdy czysty odcinek z obu klas nadaje się na Państwa półfabrykaty, punkt rentowności jest prosty:
- Dzieląc 83.3 przez 66.7, otrzymuje się 1.25.
- Jeśli FAS kosztuje więcej niż 25 procent ponad No.1 Common, No.1 Common daje niższy koszt za użyteczny board foot.
- Jeśli FAS kosztuje mniej niż 25 procent więcej, wygrywa FAS.
Rzeczywistość dodaje dwie poprawki. Po pierwsze, deski w danej klasie często dają więcej niż minimum. Po drugie, niektóre czyste odcinki są zbyt krótkie lub wąskie na Państwa półfabrykaty, co sprzyja klasie z dłuższymi kawałkami. Dlatego próba na własnym profilu znaczy więcej niż wzór. Wzoru należy używać do decyzji, które klasy zasługują na próbę, a nie do jej pomijania.
Gatunki
| Gatunek | Typowe zastosowanie w listwach | Uwagi |
|---|---|---|
| Yellow poplar | Obudowy, listwy przypodłogowe i koronowe lakierowane | Najtańszy, czysto się obrabia, przyjmuje farbę |
| Red oak i white oak | Obudowy i listwy przypodłogowe bejcowane | Otwarty rysunek słojów, przyjmuje bejcę, mocne profile |
| Hard maple i soft maple | Profile lakierowane lub bezbarwne | Gęsty, przypala się przy wolnym posuwie, bejca plamista |
| Cherry i walnut | Wysokiej klasy prace bejcowane | Miękkie do średnich, piękny kolor |
| Hickory i ash | Profile rustykalne i mocne | Zużywają narzędzia |
| Sapele i African mahogany | Profile premium, drzwi i okna | Przeplatane włókna sapele rwą się |
Nasze poradniki o poplar na prace lakierowane, hard maple i soft maple oraz sapele, khaya i African mahogany omawiają kilka gatunków stosowanych w profilach.
Włókna i wady, które mają znaczenie przy frezarce
Frezarka tnie pod wieloma kątami, więc niektóre cechy bez znaczenia w innych pracach stają się tu poważne:
- Włókna przeplatane lub dzikie. Włókna zmieniają kierunek, a nóż je podnosi. Należy liczyć się z wyrwaniami i poprawkami.
- Drewno reakcyjne (tension wood). Puszyste, wełniste włókna, częste w niektórych poplar i gatunkach miękkich. Słabo się szlifuje.
- Sęki i drobne sęki. Sęki mogą wypaść z profilu lub wyglądać jak ciemne plamy pod wykończeniem.
- Mineralne smugi. Ciemne linie nie przeszkadzają pod farbą, ale są problemem pod przezroczystym wykończeniem.
- Kieszenie żywiczne i gumowe. W gatunkach takich jak cherry kieszenie mogą zepsuć profil lub wyciekać.
- Paczenie. Deski z wygięciem, bocznym wygięciem lub skręceniem wymagają więcej strugania i tracą grubość.
- Case hardening. Tarcica z naprężeniami wygina się po cięciu wzdłuż, a cienkie profile się deformują. Zob. poradnik o suszeniu komorowym.
Wilgotność i aklimatyzacja
Listwy to cienkie, długie elementy, które łatwo pracują. Mokra tarcica daje profile, które się kurczą, szczelinują i pękają po montażu. Typowa praktyka:
- Kupować tarcicę suszoną komorowo przy 6 to 8 procent, z limitem dla pojedynczej deski.
- Pozwolić tarcicy zaaklimatyzować się w zakładzie przez kilka dni przed cięciem wzdłuż, jeśli to możliwe.
- Sprawdzać wilgotność po dostawie metodą z naszego poradnika o wilgotnościomierzach.
- Przechowywać profile i półfabrykaty w suchym, kontrolowanym miejscu przed wysyłką.
Forma: surowa, S2S, półfabrykaty cięte lub łączone na mikrowczepy
- Tarcica surowa. Najtańsza za board foot, najbardziej elastyczna. Zakład sam ją struga i tnie.
- Tarcica S2S. Strugana do ustalonej grubości, co oszczędza etap i pozwala zobaczyć lica przed zakupem. Dodatek na grubość dla profilu powinien być jasny.
- Półfabrykaty cięte. Dostawca tnie na szerokość. Oszczędza pracę, zwiększa koszt, a zdejmowanie naprężeń ma znaczenie.
- Półfabrykaty łączone na mikrowczepy. Krótkie czyste odcinki łączone w długie półfabrykaty. Bardzo wydajne przy pracach lakierowanych, bo wady są wycięte, a złącza ukryte pod farbą. Przy przezroczystym wykończeniu mikrowczepy są widoczne.
Nasz poradnik o tarcicy surowej, S4S i elementach wymiarowych porównuje te formy. Wybór zależy od tego, ile pracy chcą Państwo wykonać we własnym zakresie i ile kosztuje Państwa odpad.
Planowanie grubości i szerokości
Grubość gotowego profilu wyznacza grubość materiału. Profil obudowy 11/16 in zwykle tnie się z tarcicy 4/4, a grubszy profil koronowy może wymagać 5/4 lub 6/4. Jeśli półfabrykat jest o 3/16 in grubszy, niż trzeba, zakład płaci za drewno, które zostanie zestrugane. Próbny przebieg z faktycznym profilem pokazuje, gdzie można ściąć nadmiar.
Planowanie szerokości jest równie ważne. Deska 5 1/2 in dająca jeden półfabrykat 3 1/2 in i cienki ścinek marnuje więcej niż deska 7 in dająca dwa półfabrykaty. Proszę podać, jakie szerokości półfabrykatów zamierzają Państwo ciąć, i pozwolić dostawcy zaproponować szerokości desek, które pasują najlepiej.
Częste problemy i ich przyczyny
| Problem przy frezarce | Typowa przyczyna w tarcicy |
|---|---|
| Wyrwania na profilu | Włókna przeplatane lub dzikie, tępe noże, mokre drewno |
| Ślady przypalenia | Gęsty gatunek, wolny posuw, tępe narzędzia |
| Profil wygina się po cięciu | Naprężenia suszarnicze, nierówna wilgotność, niezrównoważone cięcie |
| Ciemne plamy po wykończeniu | Mineralne smugi, kieszenie żywiczne, drobne sęki |
| Szczeliny na złączach po montażu | Mokra tarcica lub profile zamontowane przed aklimatyzacją |
| Duży odpad z pilarki wzdłużnej | Deski o niewłaściwej szerokości dla półfabrykatu lub wygięcie boczne tarcicy |
Większość z nich można ograniczyć ostrzejszą specyfikacją i małą partią próbną przed pełnym zamówieniem. Dostawca, który poważnie traktuje próbę, zwykle dostarcza bardziej jednolity ładunek.
Pytania do dostawcy
- Jakie gatunki i zasady klasyfikacji obejmuje ta oferta i co oznaczają sortacje?
- Jaki jest zakres wilgotności i czy tarcica jest kondycjonowana po suszeniu?
- Jaka jest struktura długości i jaka część ładunku ma 10 ft i więcej?
- Czy mogą Państwo ciąć lub strugać na mój wymiar półfabrykatu i z jaką tolerancją?
- Czy dostępne są zdjęcia faktycznej partii, z miarką w kadrze?
- Czy dostarczą Państwo partię próbną przed pierwszym pełnym zamówieniem?
Co wpisać w zapytaniu
- Gatunek i klasa oraz zasada dla lica i spodu
- Forma: surowa, S2S, półfabrykaty cięte lub łączone na mikrowczepy
- Dodatek na grubość, szerokości i długości, z minimalną długością i strukturą długości
- Zasady dotyczące włókien: proste włókna, brak drewna reakcyjnego, limity sęków i mineralnych smug
- Wilgotność: zakres docelowy, górny limit dla deski i zdejmowanie naprężeń
- Sortacja: kolor, biel lub jakość do lakierowania
- Pakowanie: paczki według długości, metoda tally
- Próbka: partia próbna do przebiegu testowego
Lista kontrolna na koniec
- Przeprowadzić listę cięcia lub próbę, klasa po klasie, na własnym profilu
- Wybierać według kosztu za użyteczny półfabrykat, a nie ceny za board foot
- Ustalić zasady dotyczące włókien i wad dla strefy profilu
- Określić wilgotność i zdejmowanie naprężeń
- Zaplanować grubość i szerokość zgodnie z półfabrykatem
Jeśli chcą Państwo, aby tarcicę na listwy wyceniło kilku dostawców, proszę wysłać zapytanie o tarcicę, podając profil, gatunek i klasę. Przekażemy je do maksymalnie 3 tartaków lub składów, które mają daną pozycję, a one odpowiedzą Państwu bezpośrednio.
Najczęściej zadawane pytania
Jaka klasa NHLA jest najlepsza na listwy z drewna liściastego?
To zależy od szerokości i długości profilu. Wąskie listwy często tnie się z No.1 Common po procesie z cięciem wstępnym, co daje dobry uzysk przy niższym koszcie. Szerokie obudowy, listwy przypodłogowe i koronowe lub długie czyste odcinki zwykle wymagają FAS lub Select. Przed decyzją warto przepuścić listę cięcia przez każdą klasę.
Dlaczego rysunek włókien tak bardzo ma znaczenie dla listew?
Frezarka profilowa tnie w poprzek włókien pod wieloma kątami, a profil odsłania włókna biegnące w różnych kierunkach. Proste włókna dają czyste cięcie i gładką powierzchnię. Włókna przeplatane lub dzikie rwą się i mogą wymagać więcej szlifowania lub kończyć jako odpad.
Czy tarcica na listwy powinna być surowa, czy strugana?
Wiele zakładów kupuje tarcicę surową i struga ją samodzielnie, by lepiej kontrolować grubość. Inne kupują S2S lub przecięte półfabrykaty, aby oszczędzić etapy. Właściwa odpowiedź zależy od wyposażenia i tego, ile odpadu można zaakceptować. W zapytaniu należy wpisać formę i dodatek na grubość.
Znają Państwo swoją specyfikację? Proszę ją przesłać.
Proszę podać gatunek, klasę, grubość i board feet. Przekażemy je do maksymalnie 3 tartaków lub składów, które to mają, i odpowiemy w ciągu 24 godzin roboczych.
Wyślij moje zapytanie o tarcicę